Áo thể thao
 Bàn ren ngoài
 Bộ bàn ren
 Bộ dụng cụ sửa ren
 Bộ dưỡng đo ren
 Bộ mũi khoan kim loại
 Bộ mũi khoan taro
 Bộ mũi khoét
 Bộ mũi taro ren trong
 Bộ taro bàn ren
 Cặp taro máy + mũi khoan
 Chất bôi trơn cắt gọt ren
 Dụng cụ bẻ chân ren
 Dưỡng đo ren
 Dưỡng đo ren trong
 Mũi doa vát mép
 Mũi khoan gỗ
 Mũi khoan kim loại
 Mũi taro cho ren cấy
 Mũi taro máy
 Mũi taro ren
 Mũi taro tay
 Ren cấy V-coil
 Tay cấy ren
 Tay quay taro
 Tay quay taro trong
 Tay taro tự động
Bàn ren lục giác DIN 382 HSS phục vụ gia công ren ngoài. Áp dụng trên trục, bulông và chi tiết cơ khí. Theo tiêu chuẩn metric M, BSW, BSF. Nhóm này được chế tạo từ thép gió tốc độ cao. Đảm bảo độ cứng ổn định qua nhiều chu kỳ. Tuổi thọ cắt gọt cũng được duy trì tốt. Người dùng vận hành bằng cờ lê vòng hoặc cờ lê miệng. Cách này giúp tiết kiệm không gian. Phù hợp khi vị trí gia công hẹp. Hoặc khó tiếp cận bằng tay quay truyền thống.
Mỗi mã ghi rõ đường kính danh nghĩa và bước ren. Hỗ trợ lựa chọn chính xác theo bản vẽ kỹ thuật. Hoặc theo yêu cầu lắp ghép. Danh sách bao gồm các hệ ren phổ biến. Ví dụ như M18×2.0, M20×1.0, BSW 1/2×12, BSF 3/8×20. Đáp ứng đa dạng ứng dụng từ cơ khí chế tạo. Đến bảo trì thiết bị. Sản phẩm chính hãng nhập khẩu, đi kèm bảo hành và hỗ trợ kỹ thuật từ nhà phân phối ủy quyền tại Việt Nam.
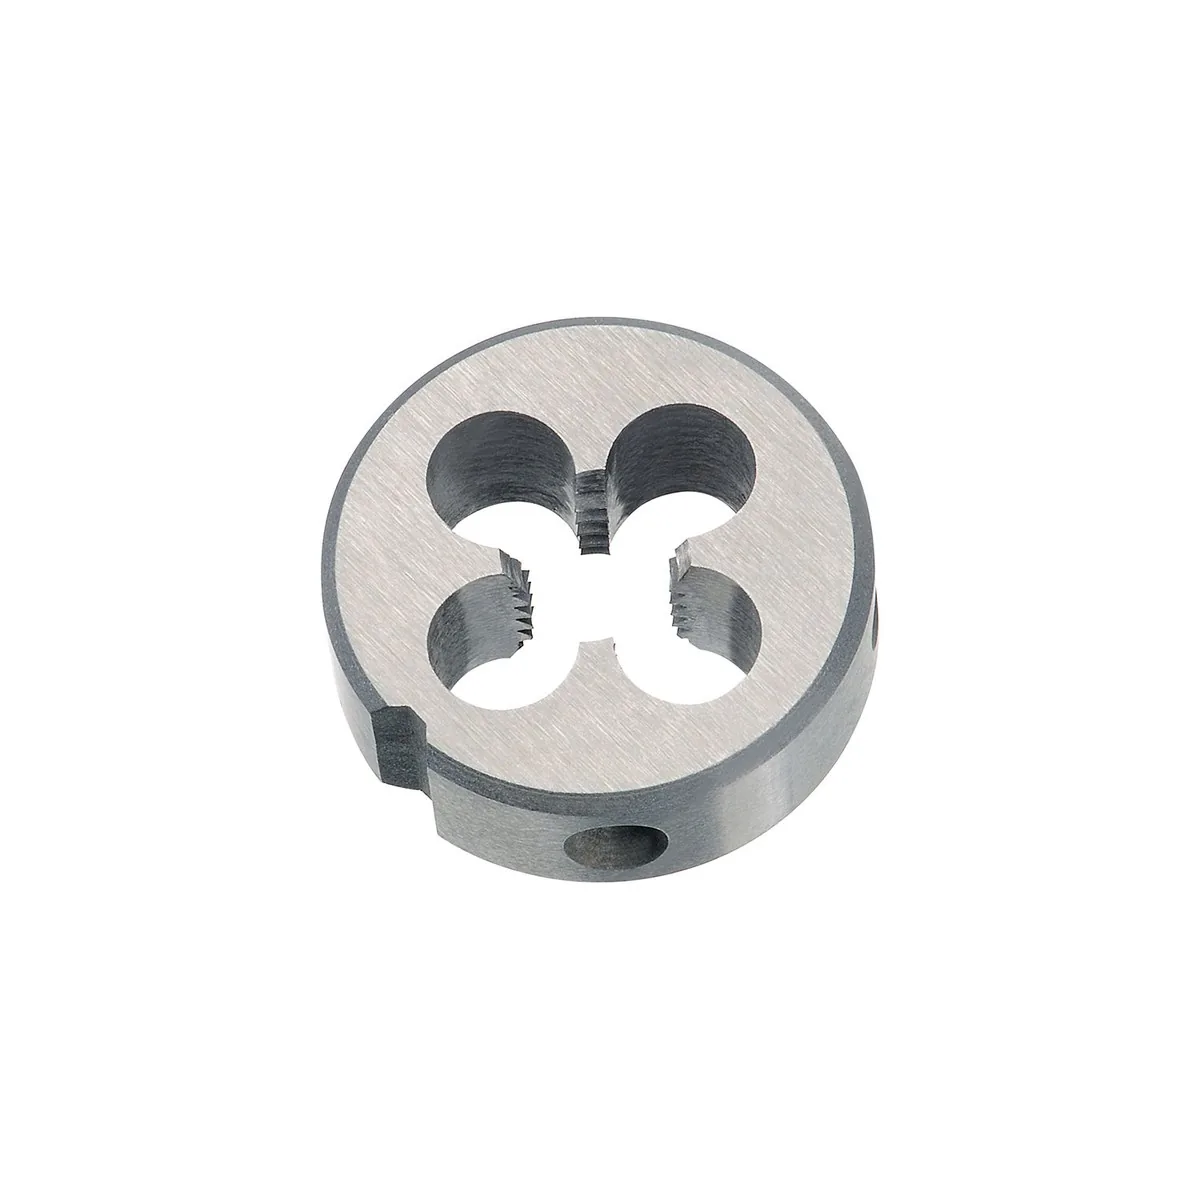
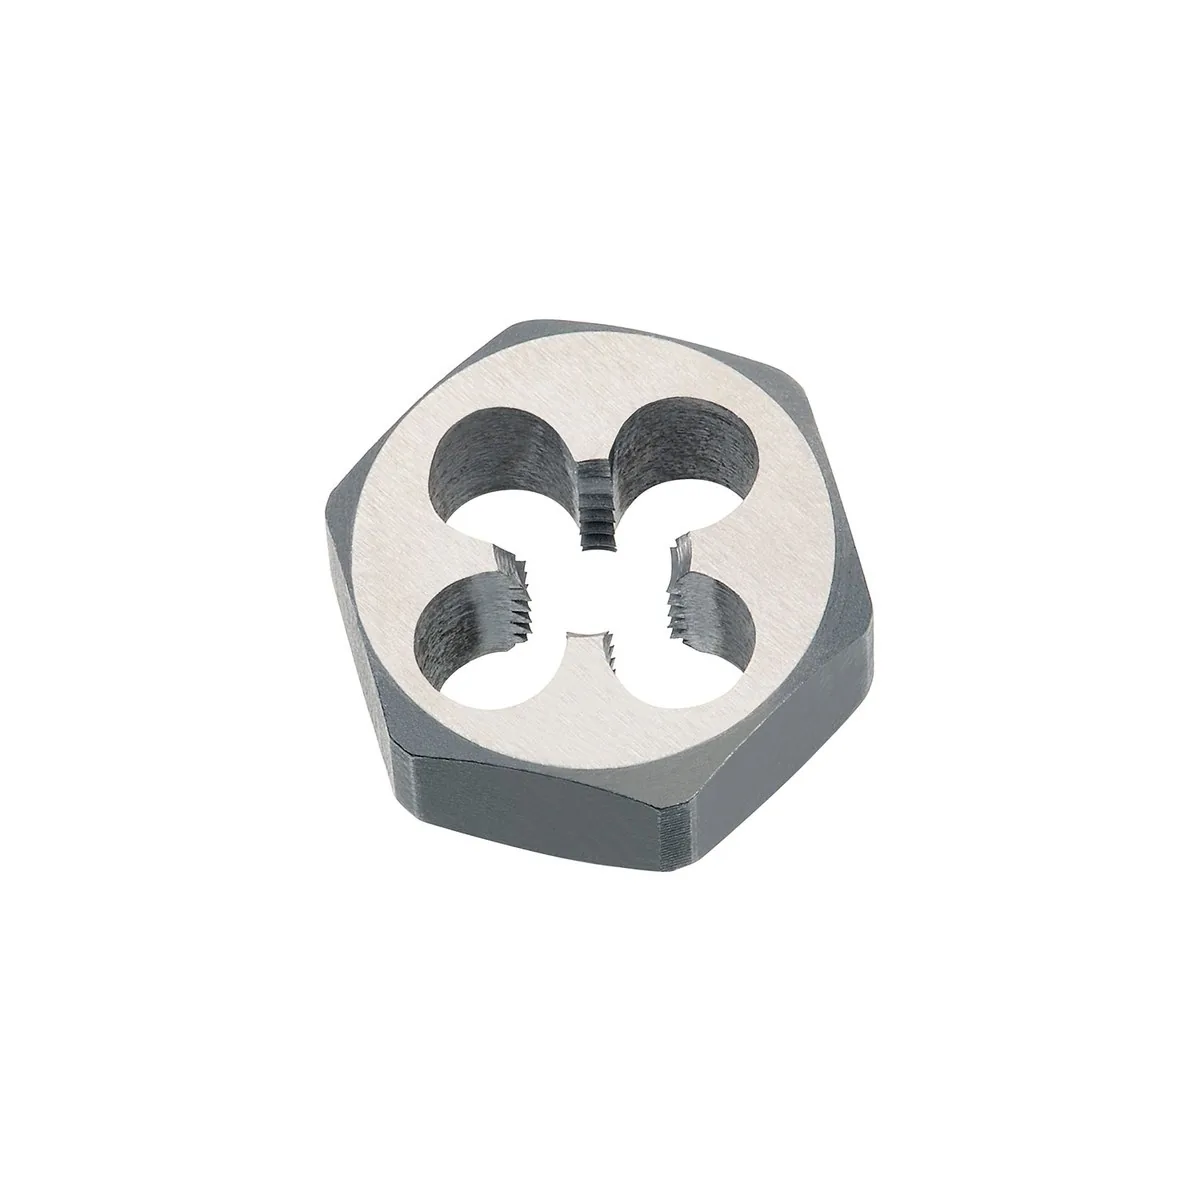
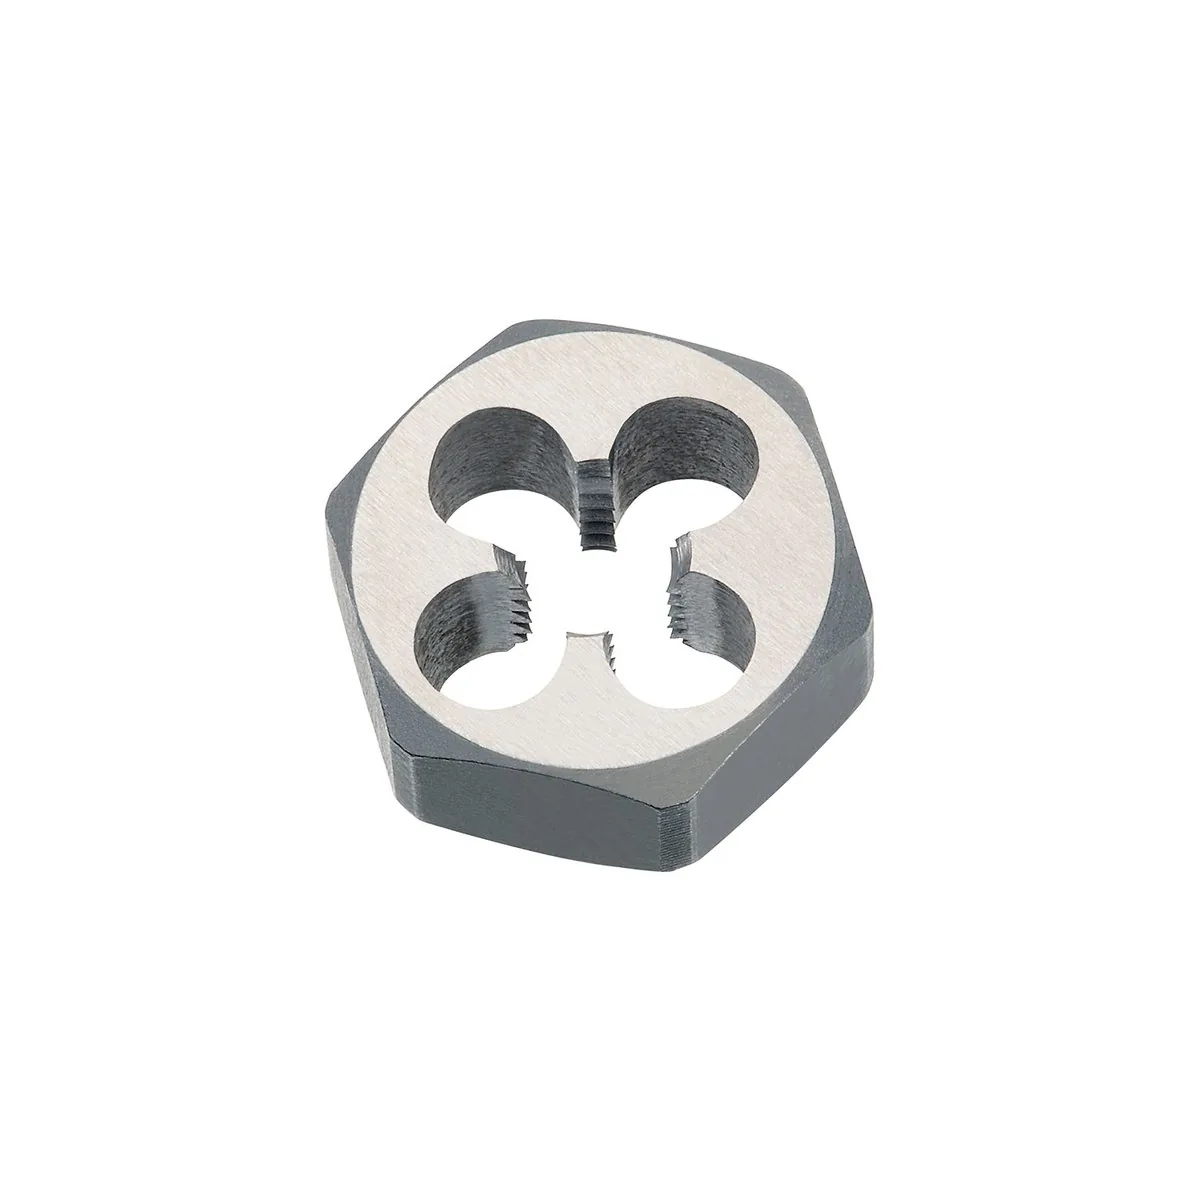
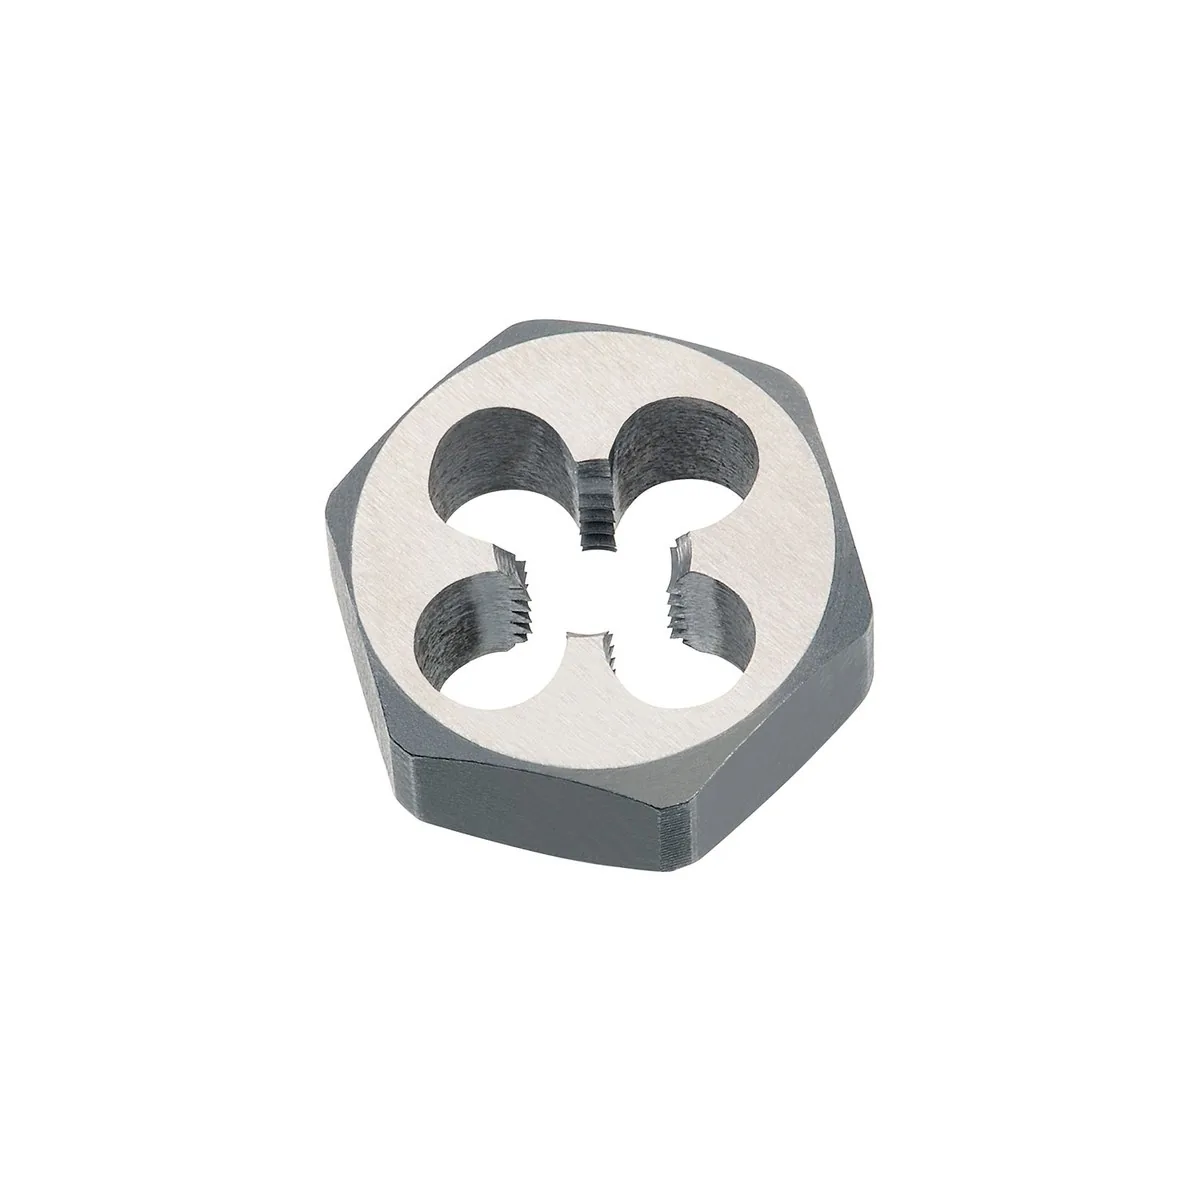
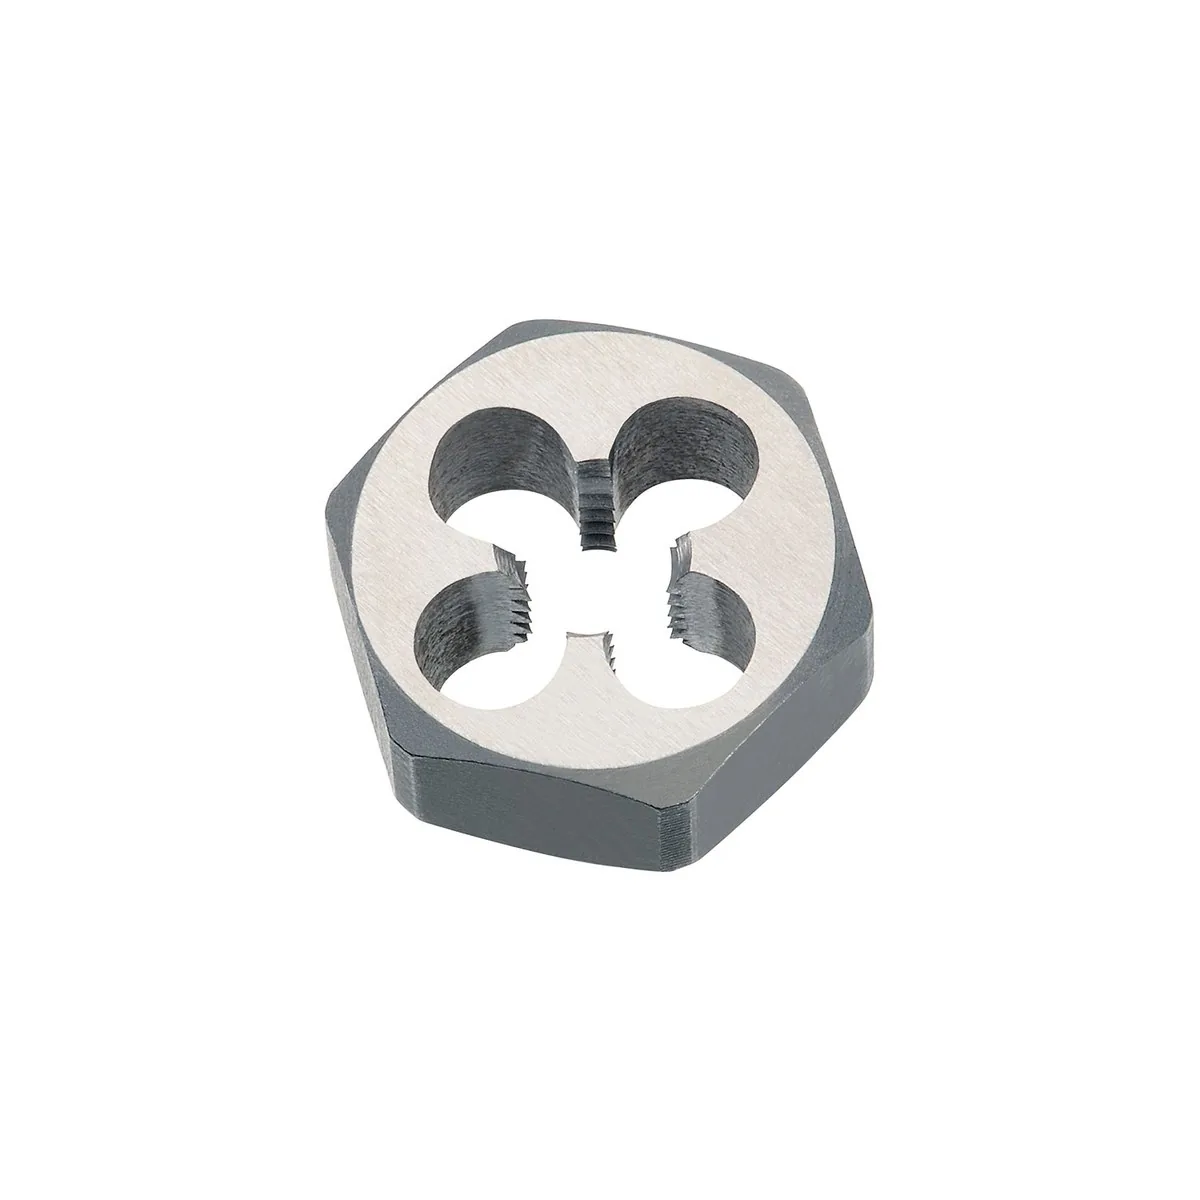
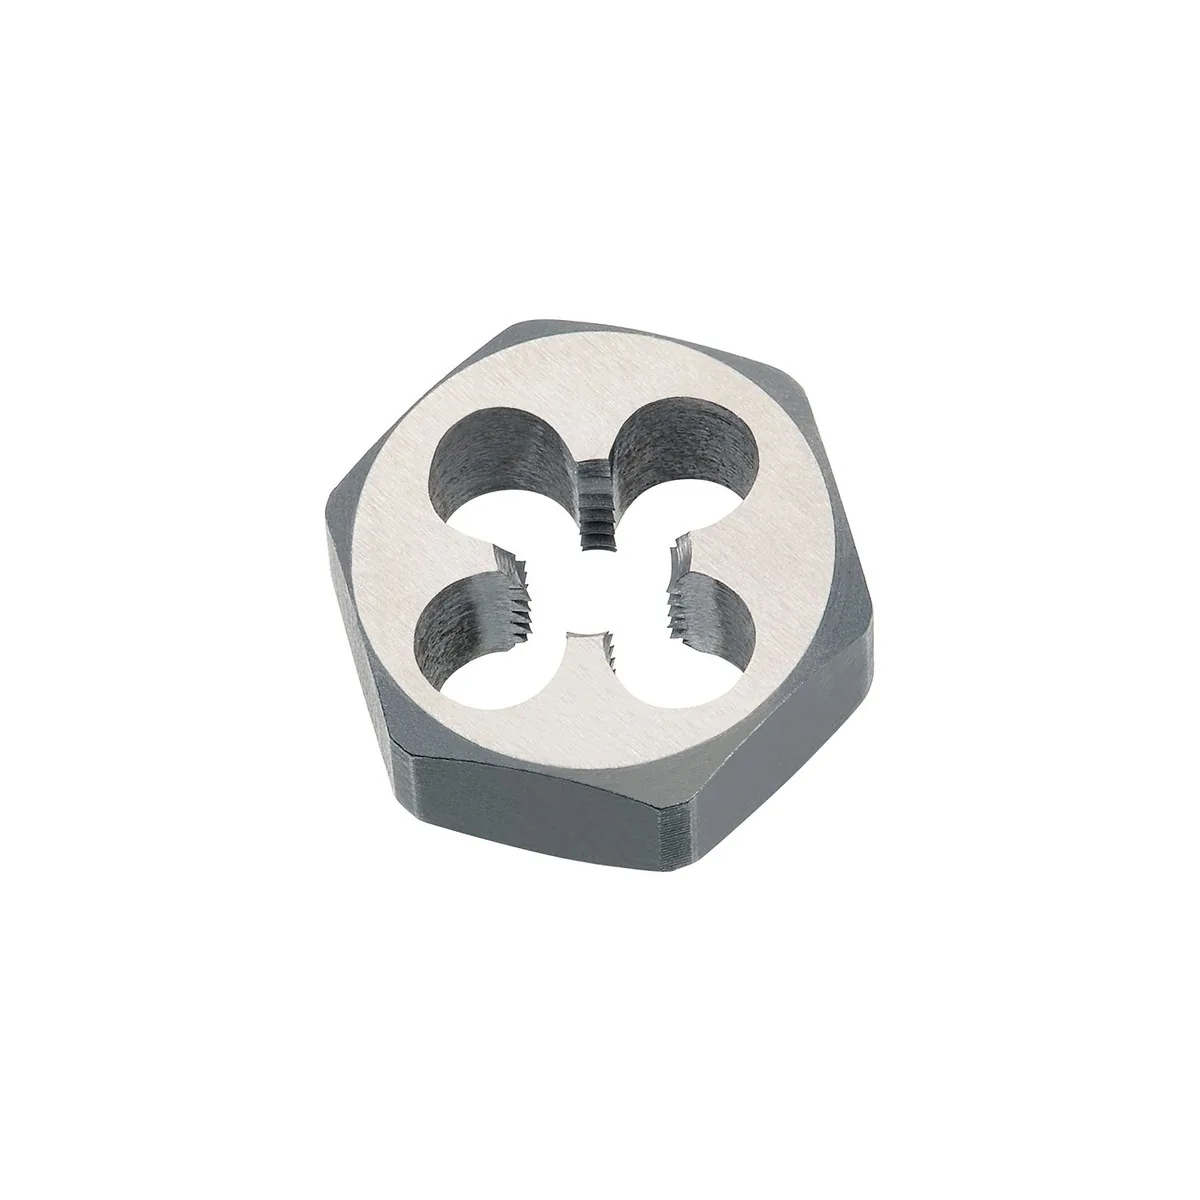
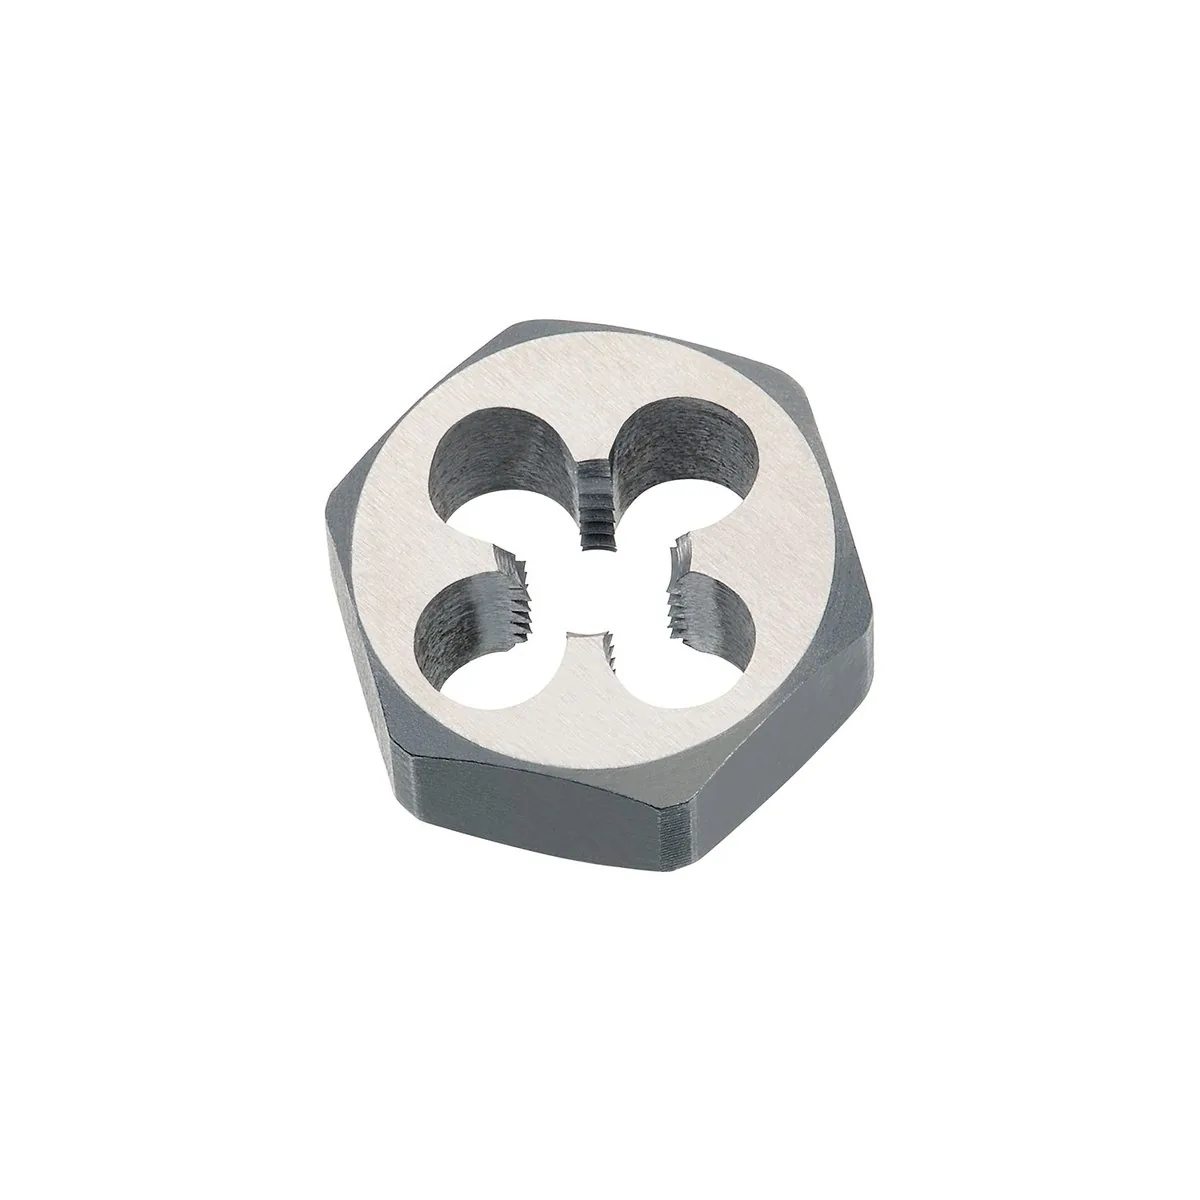
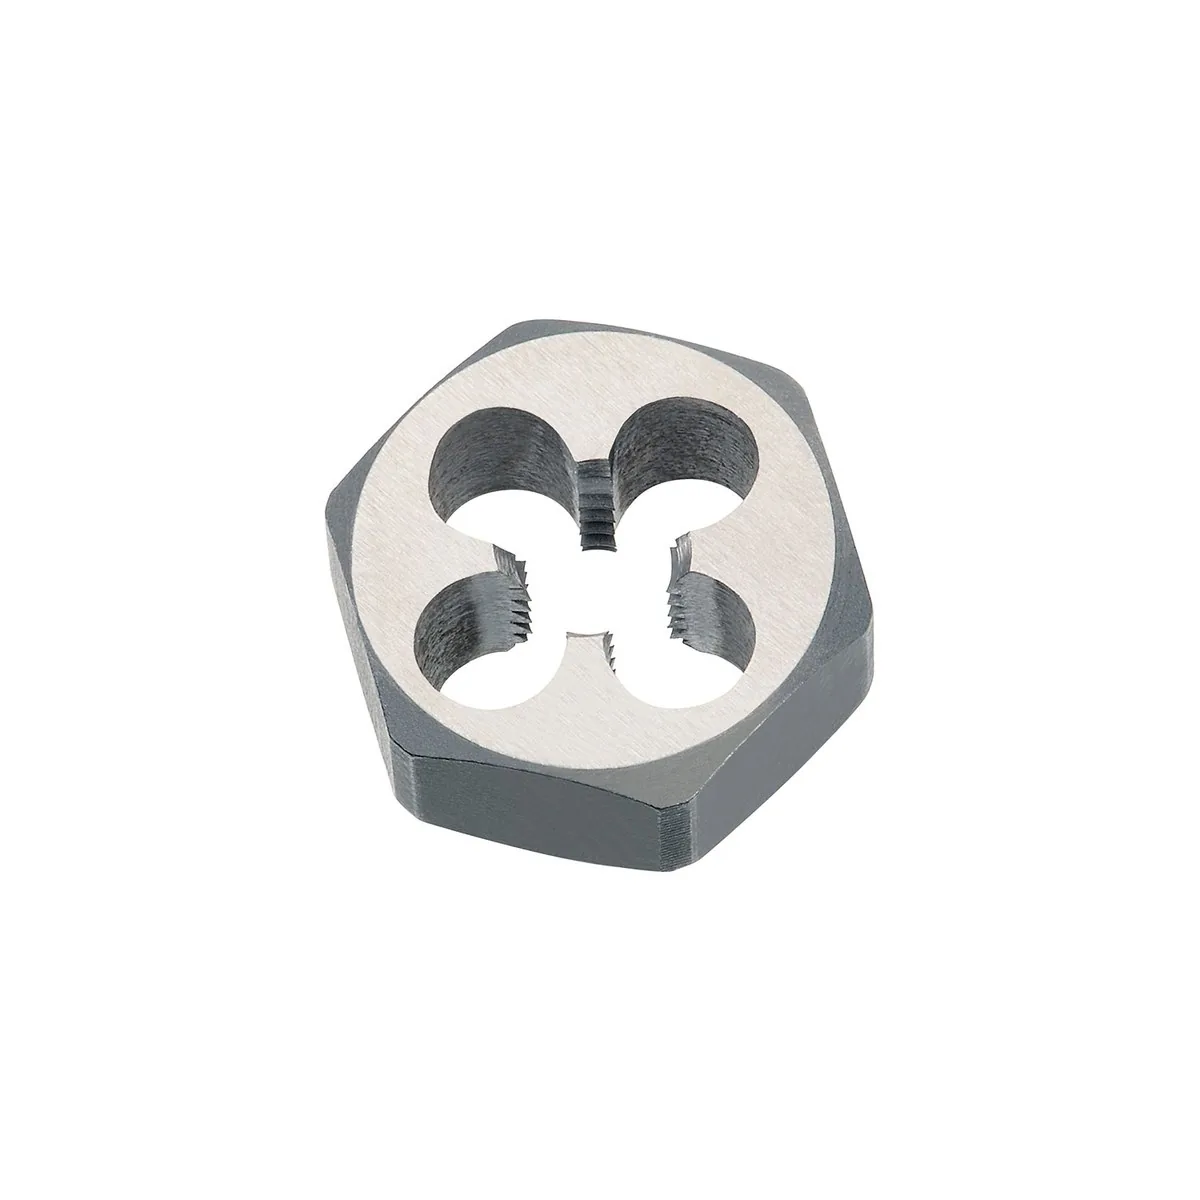
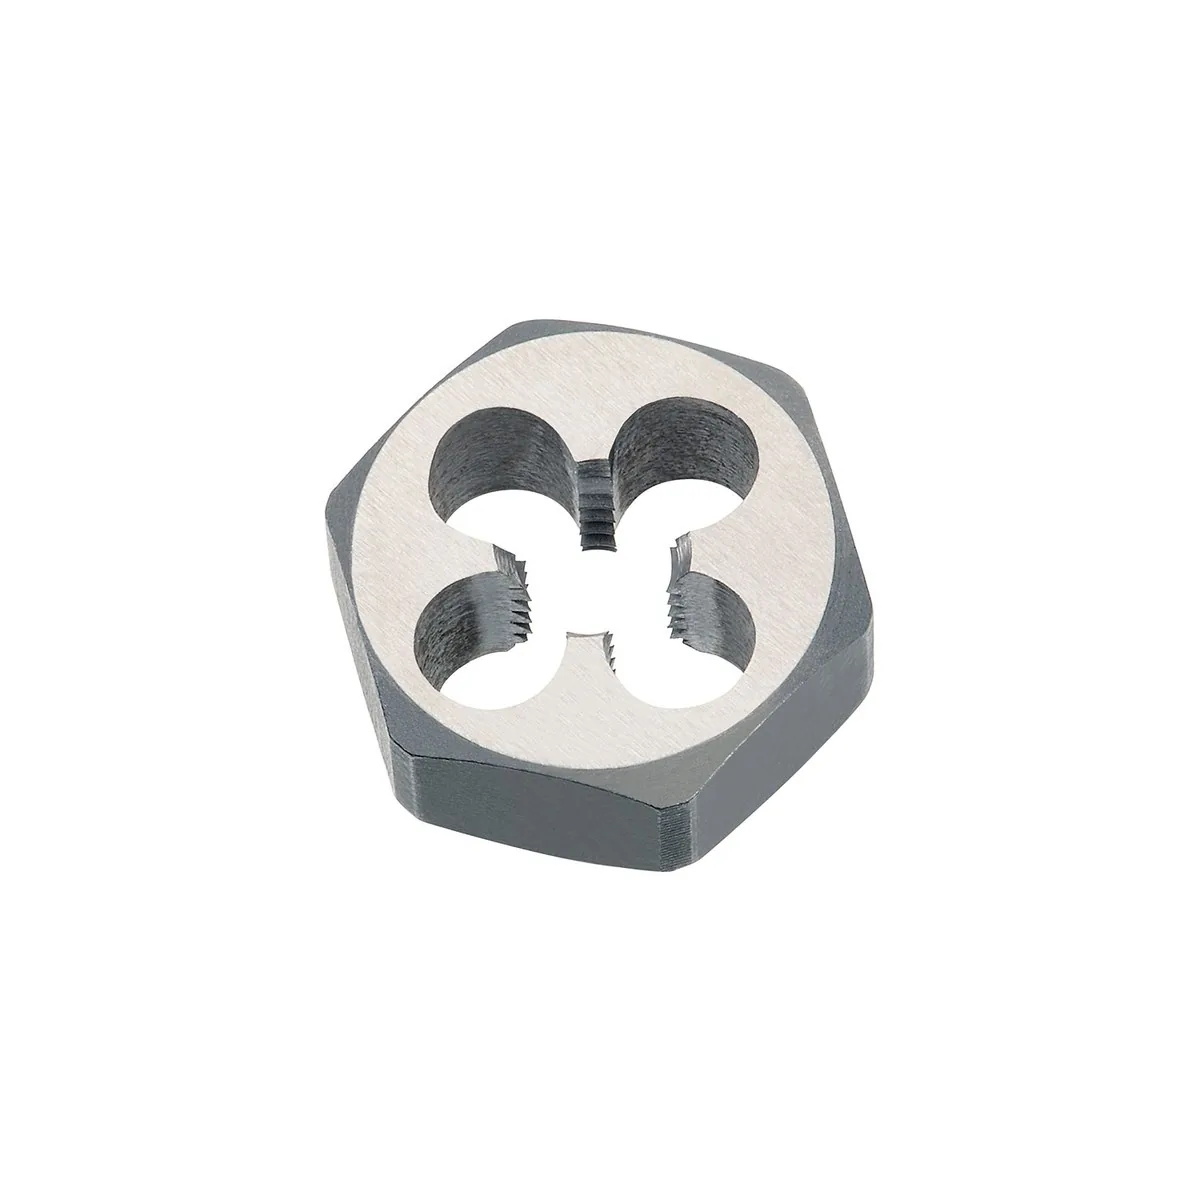
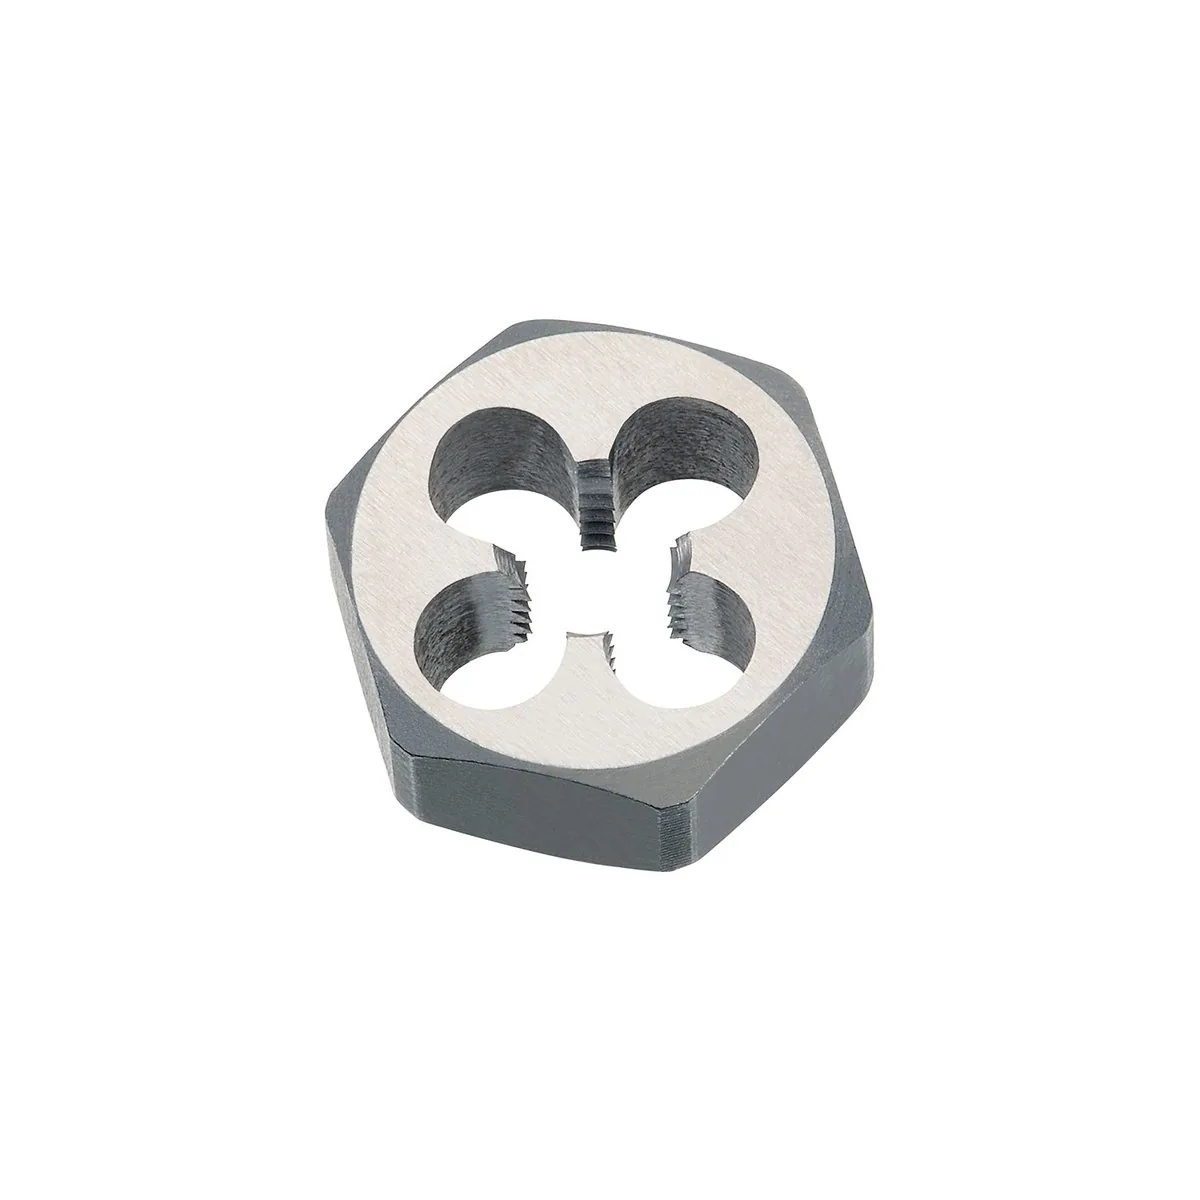
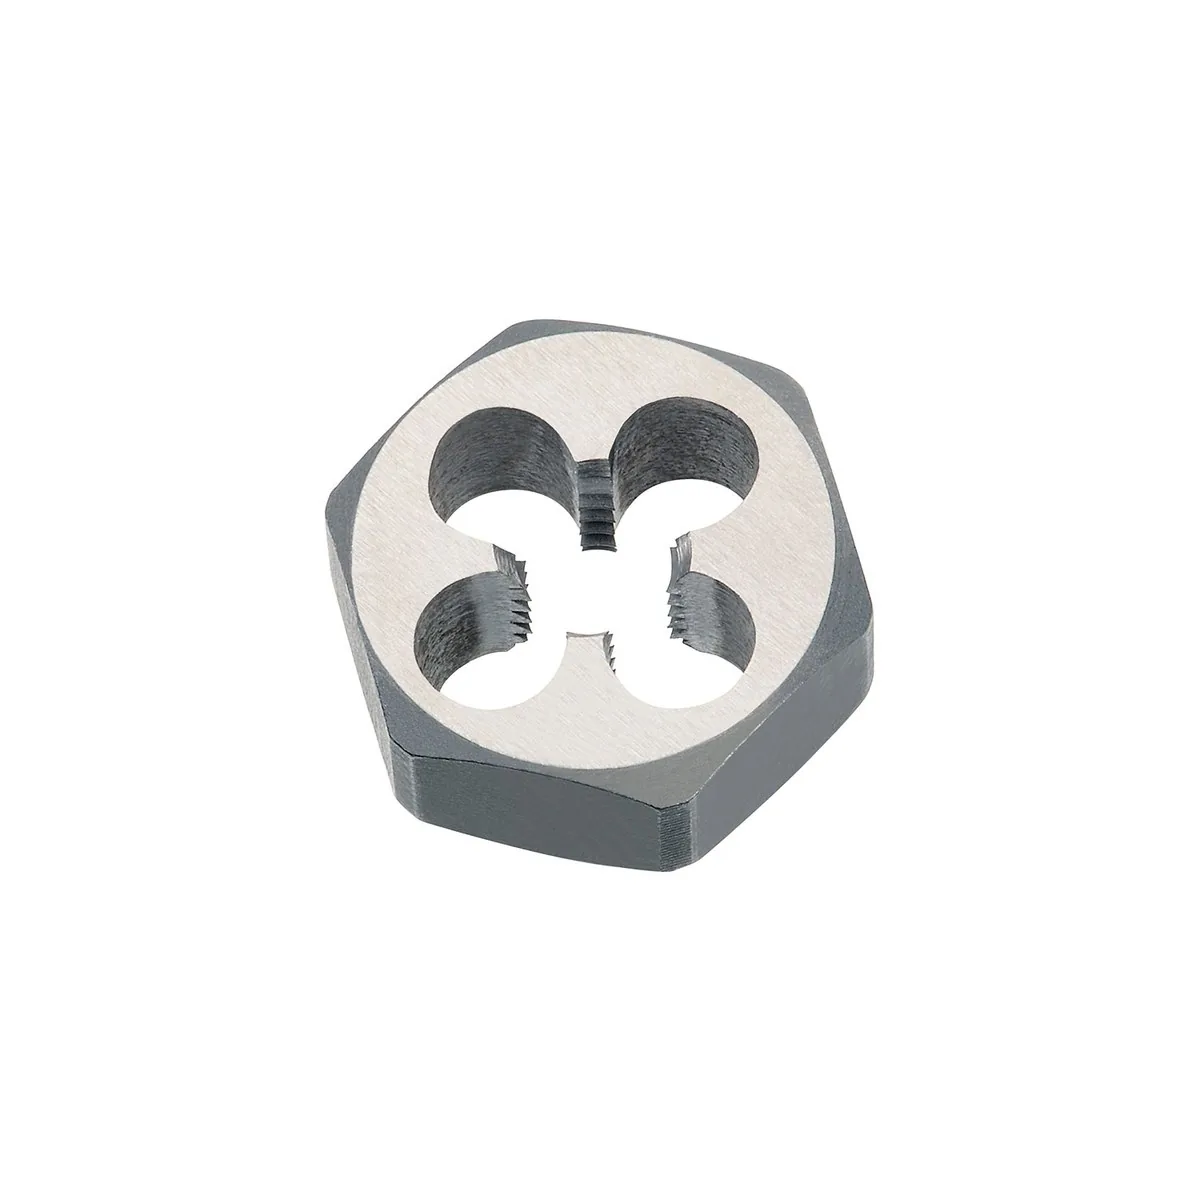
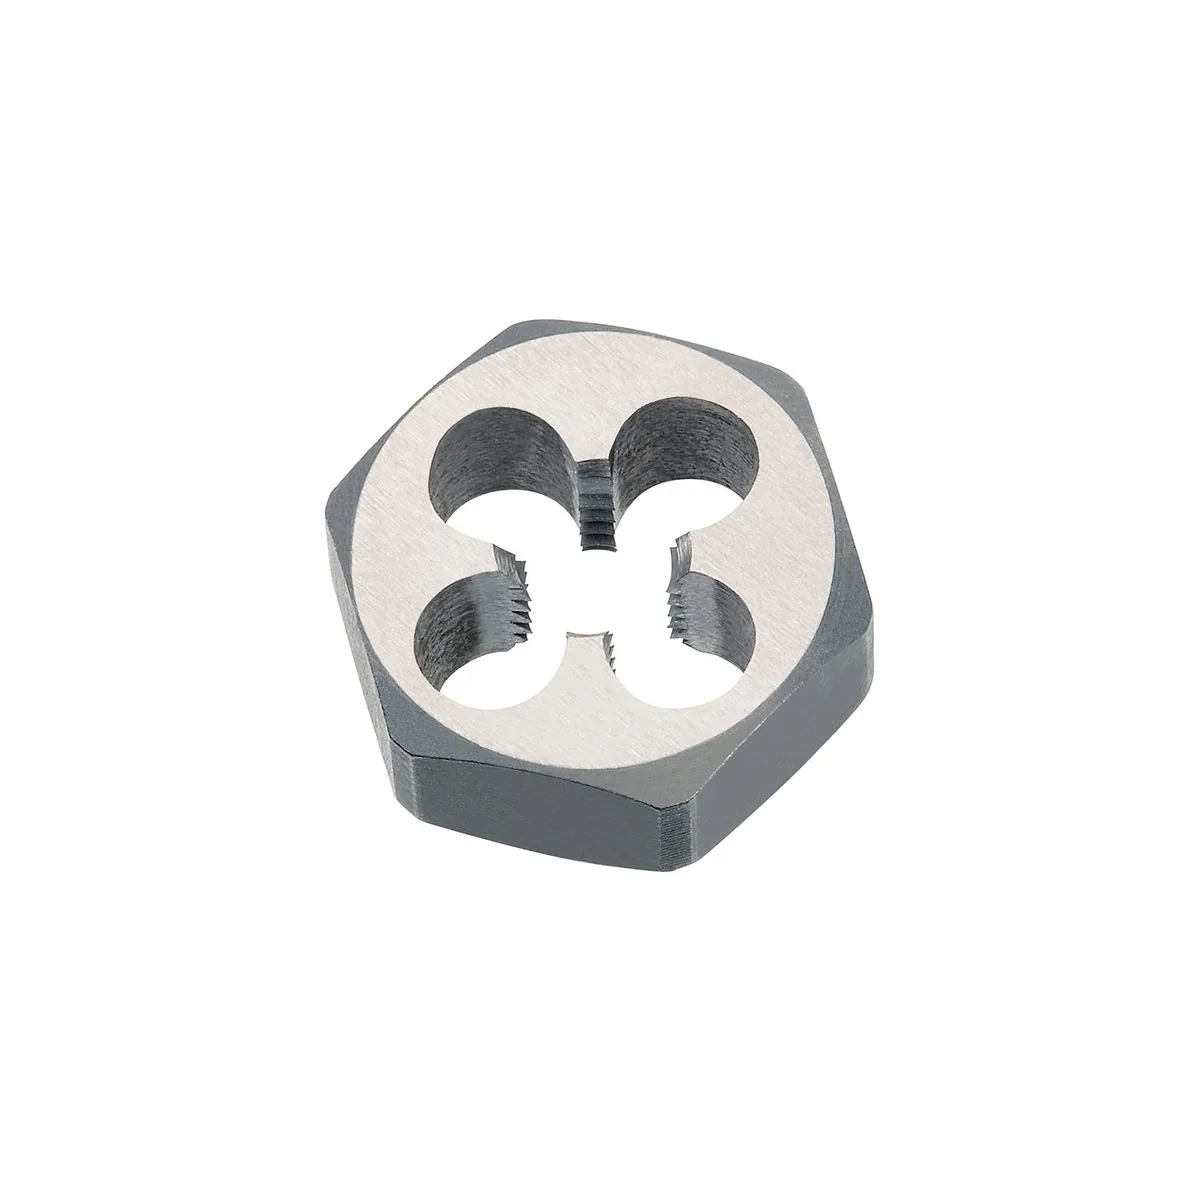



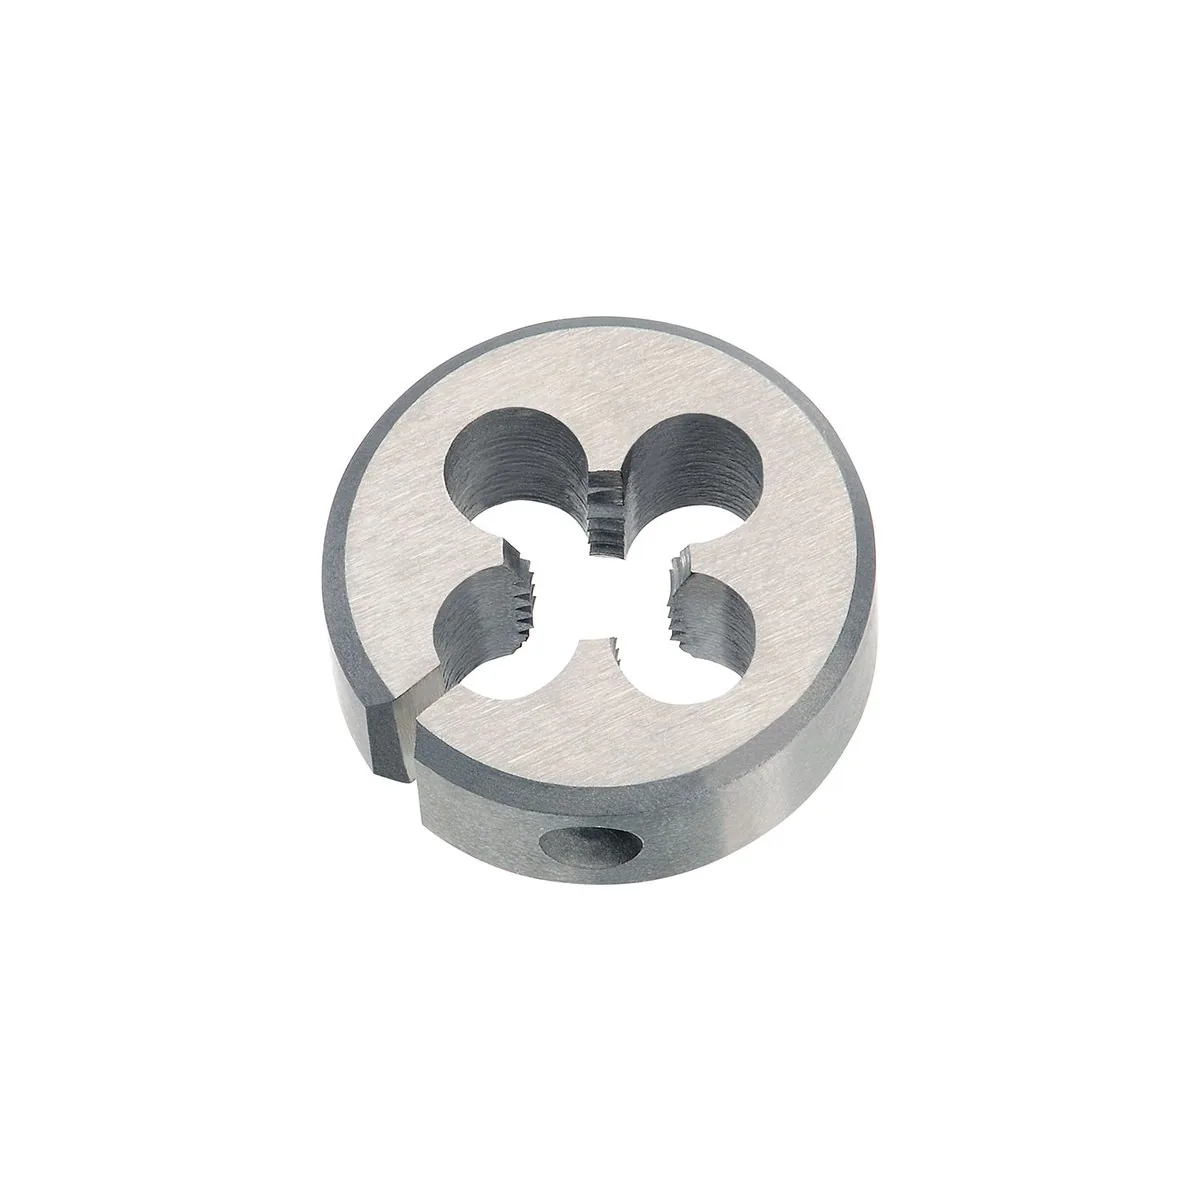
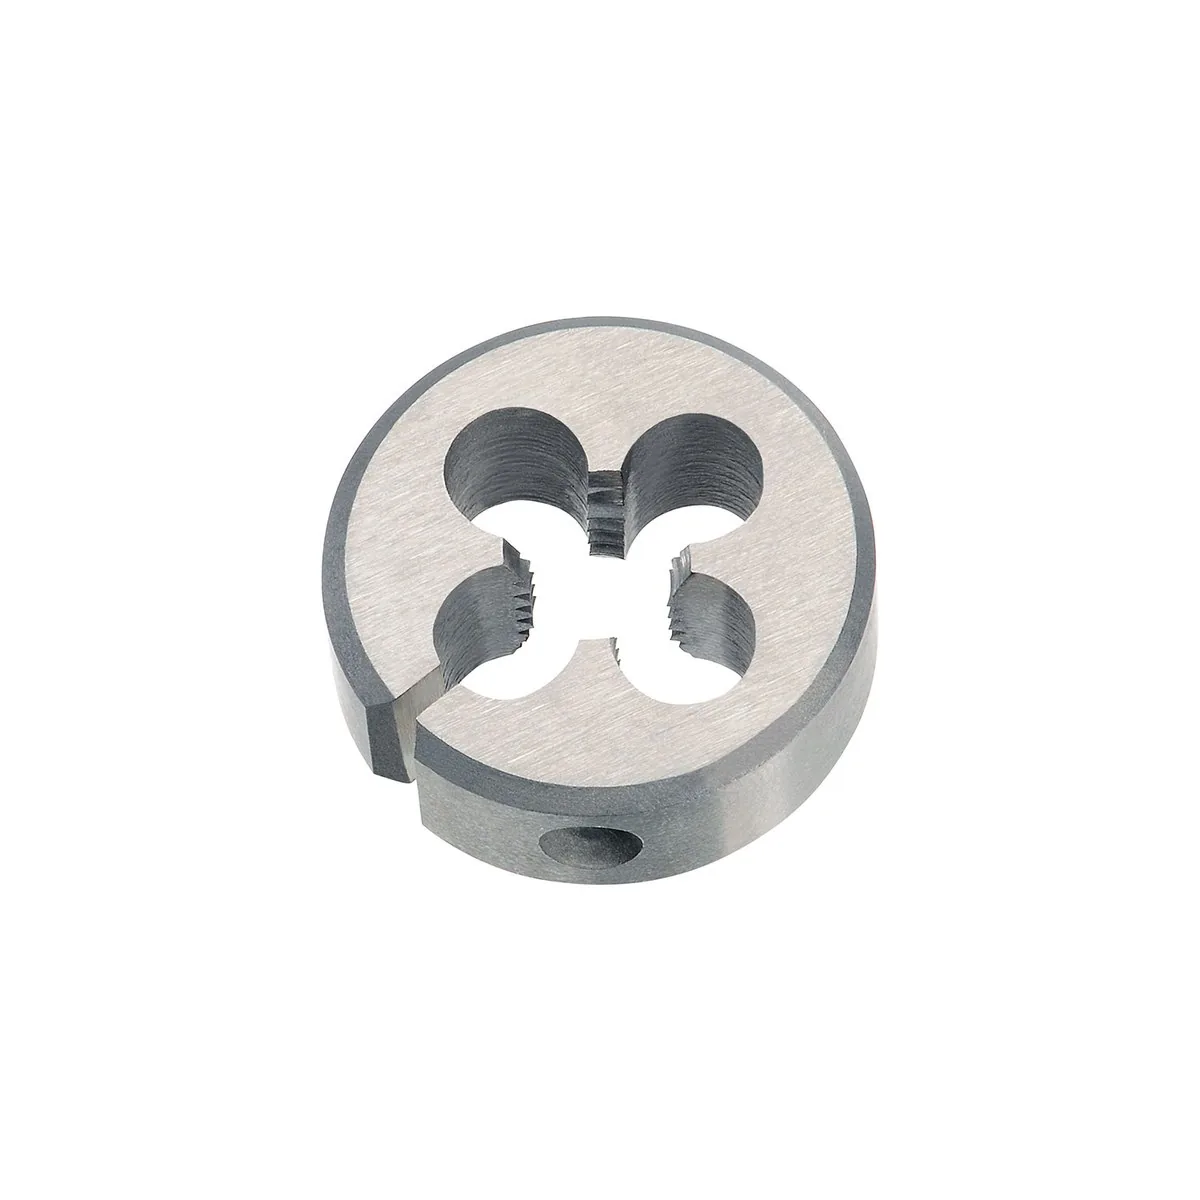
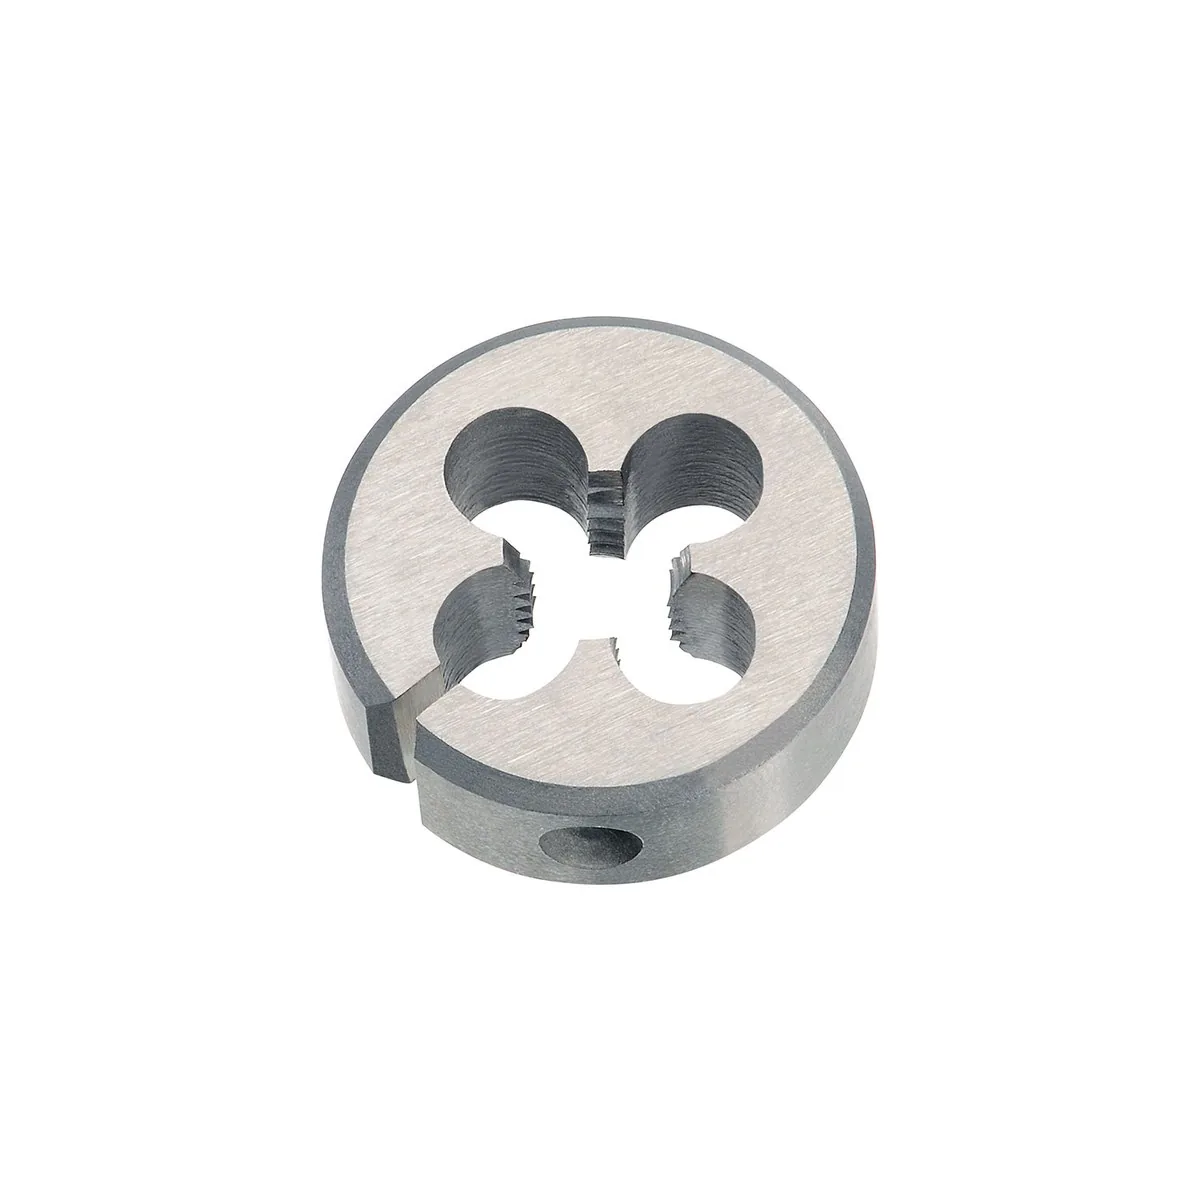
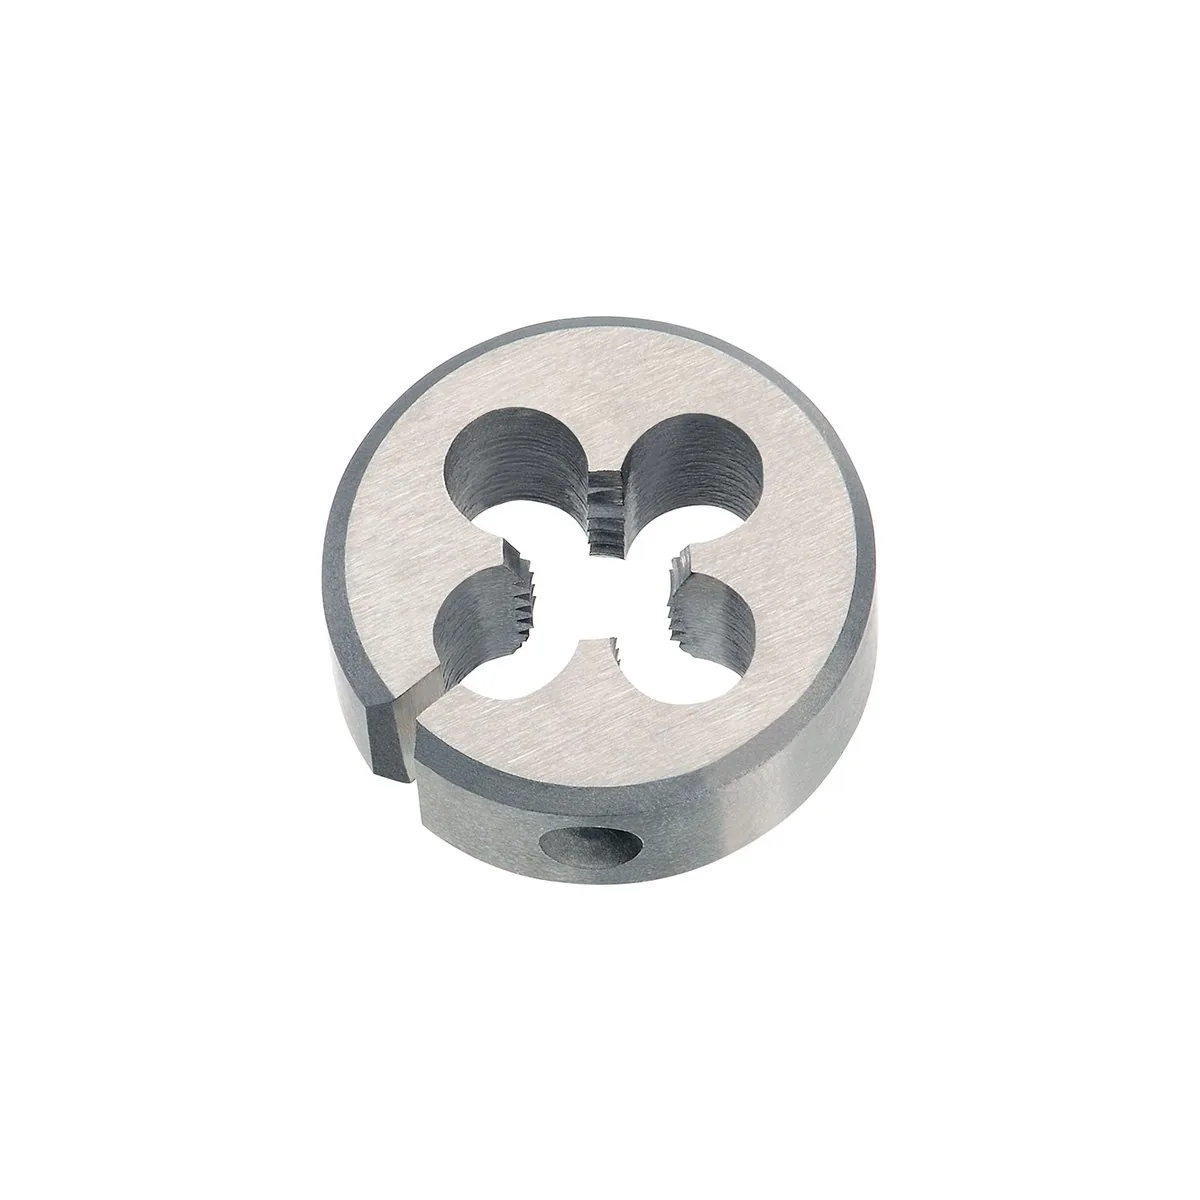
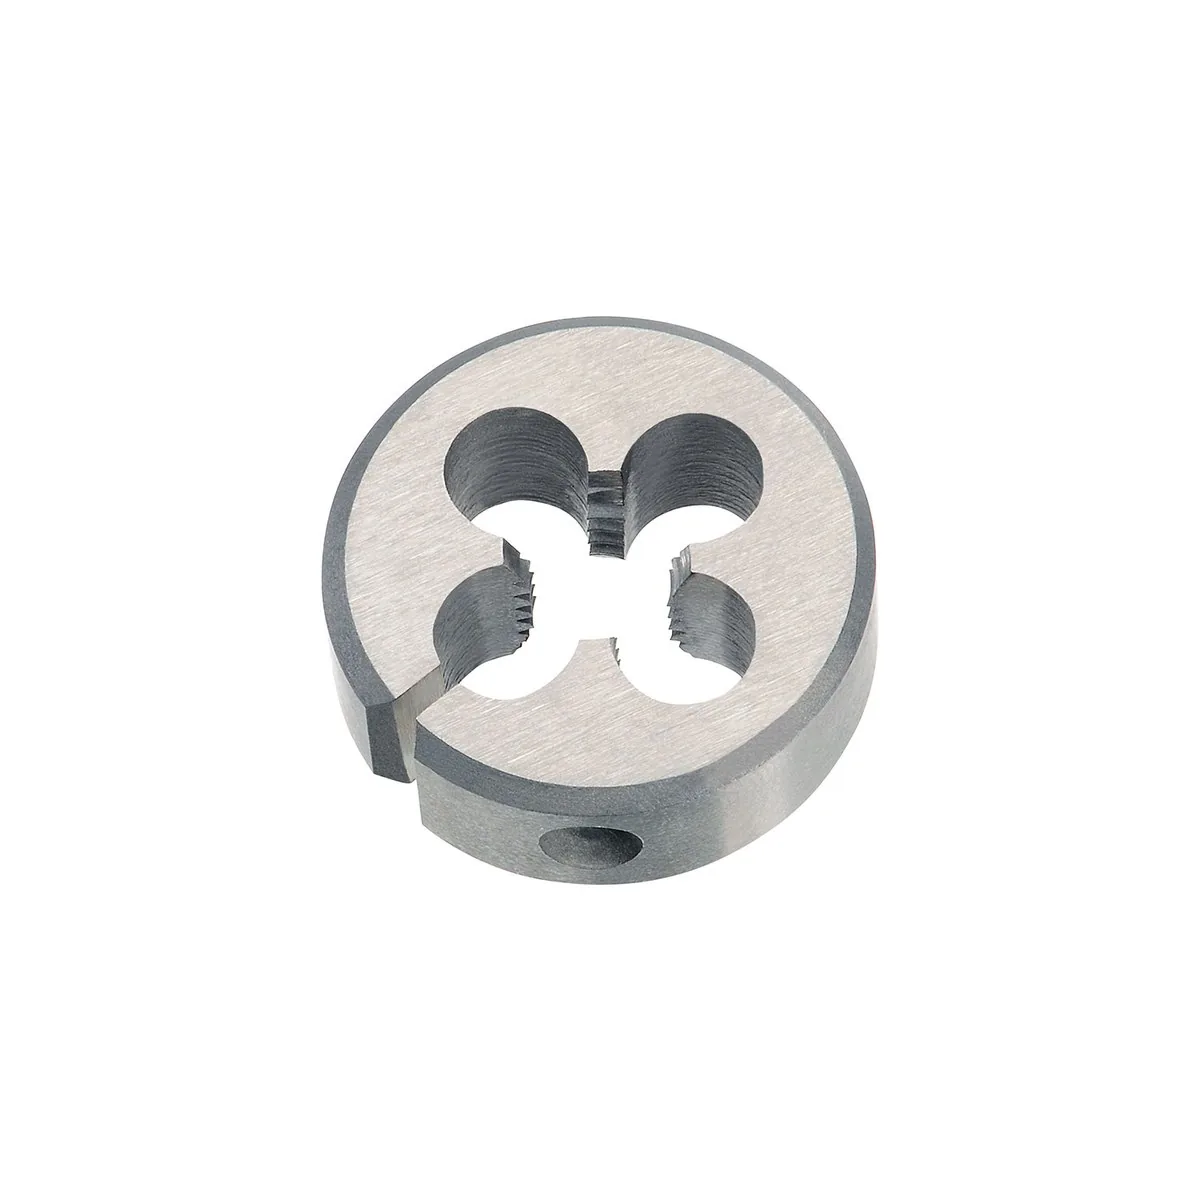
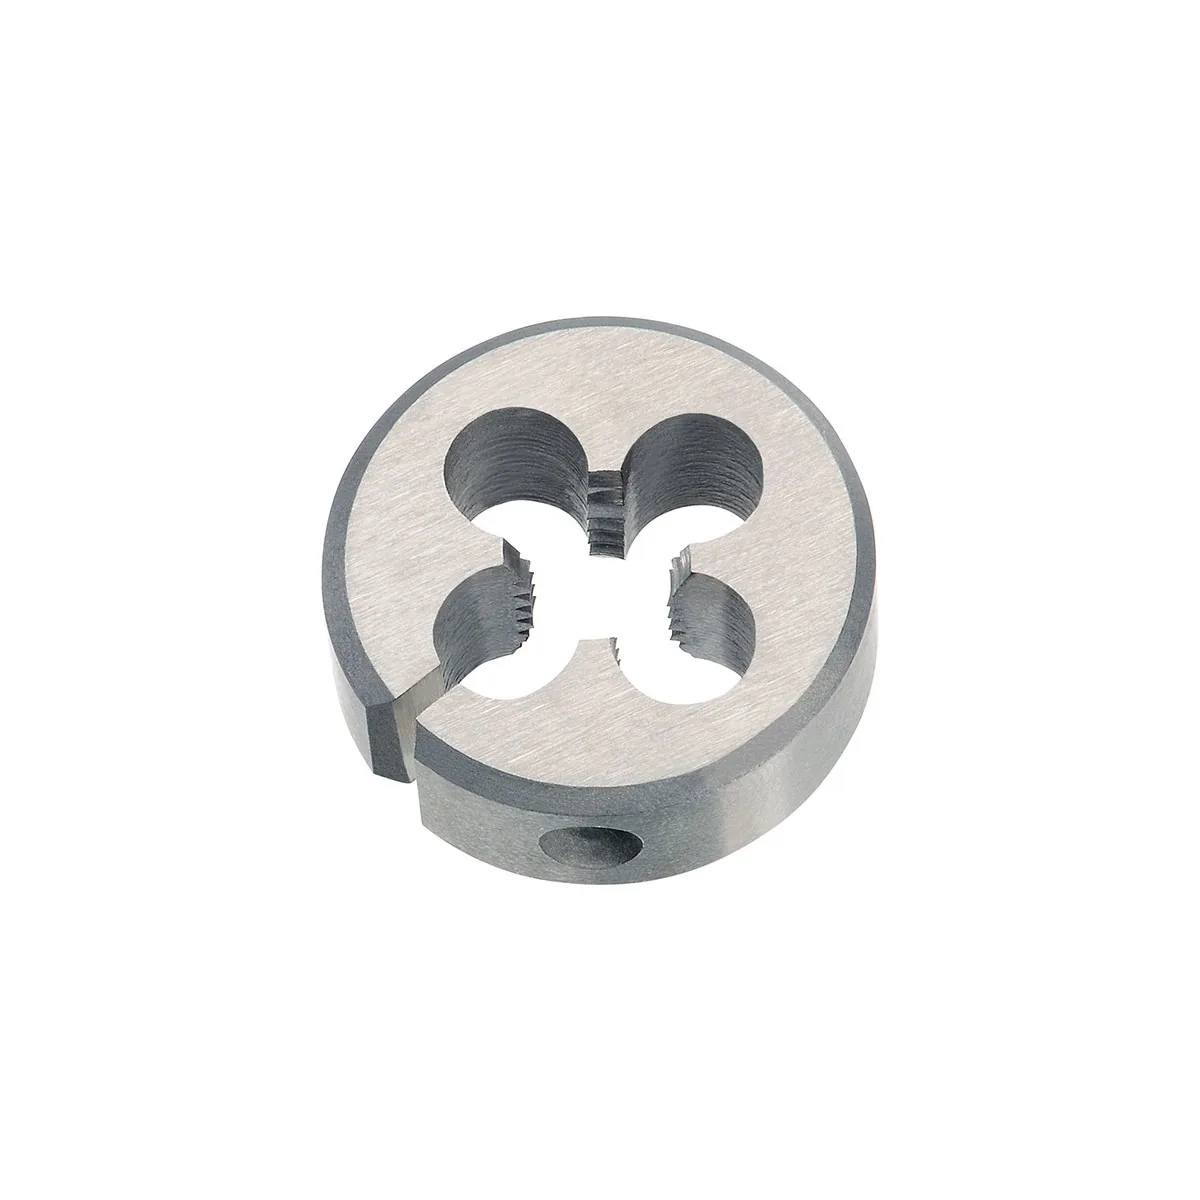
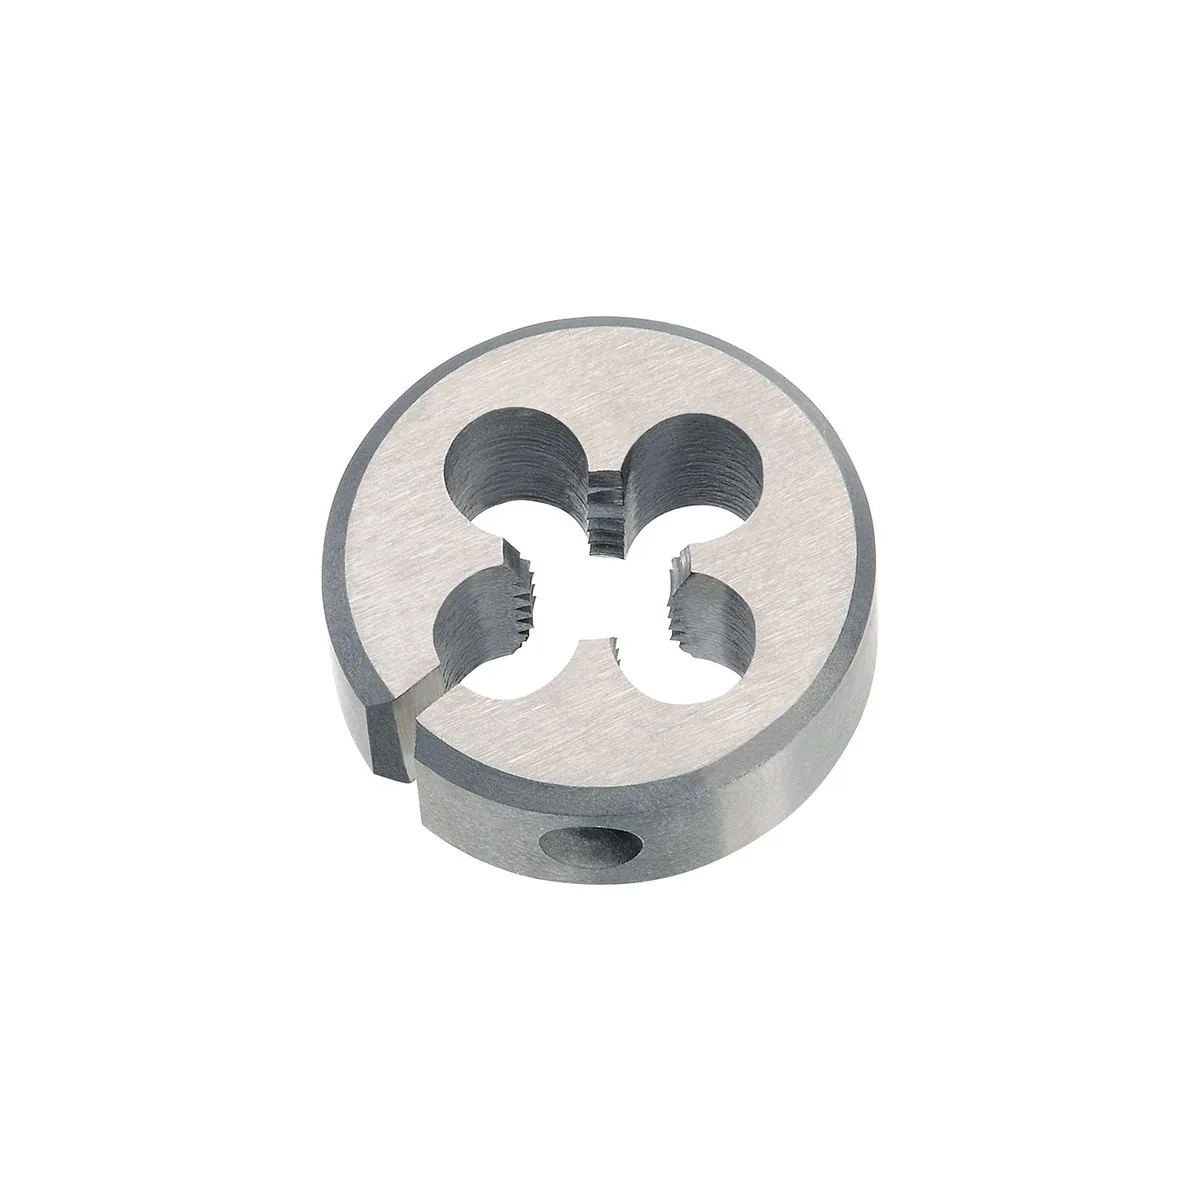
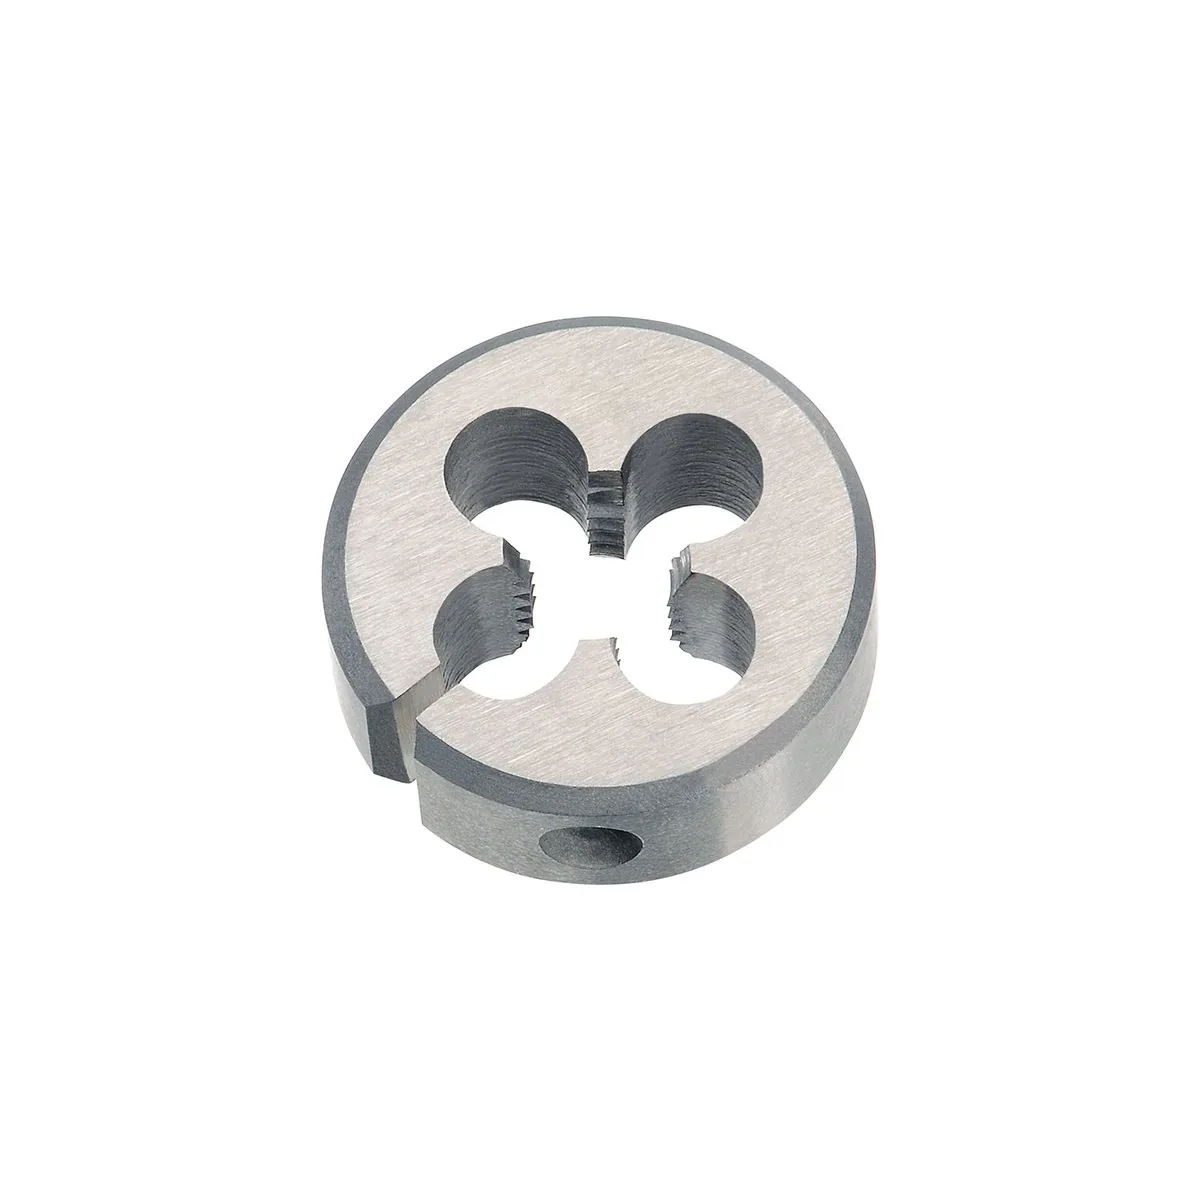
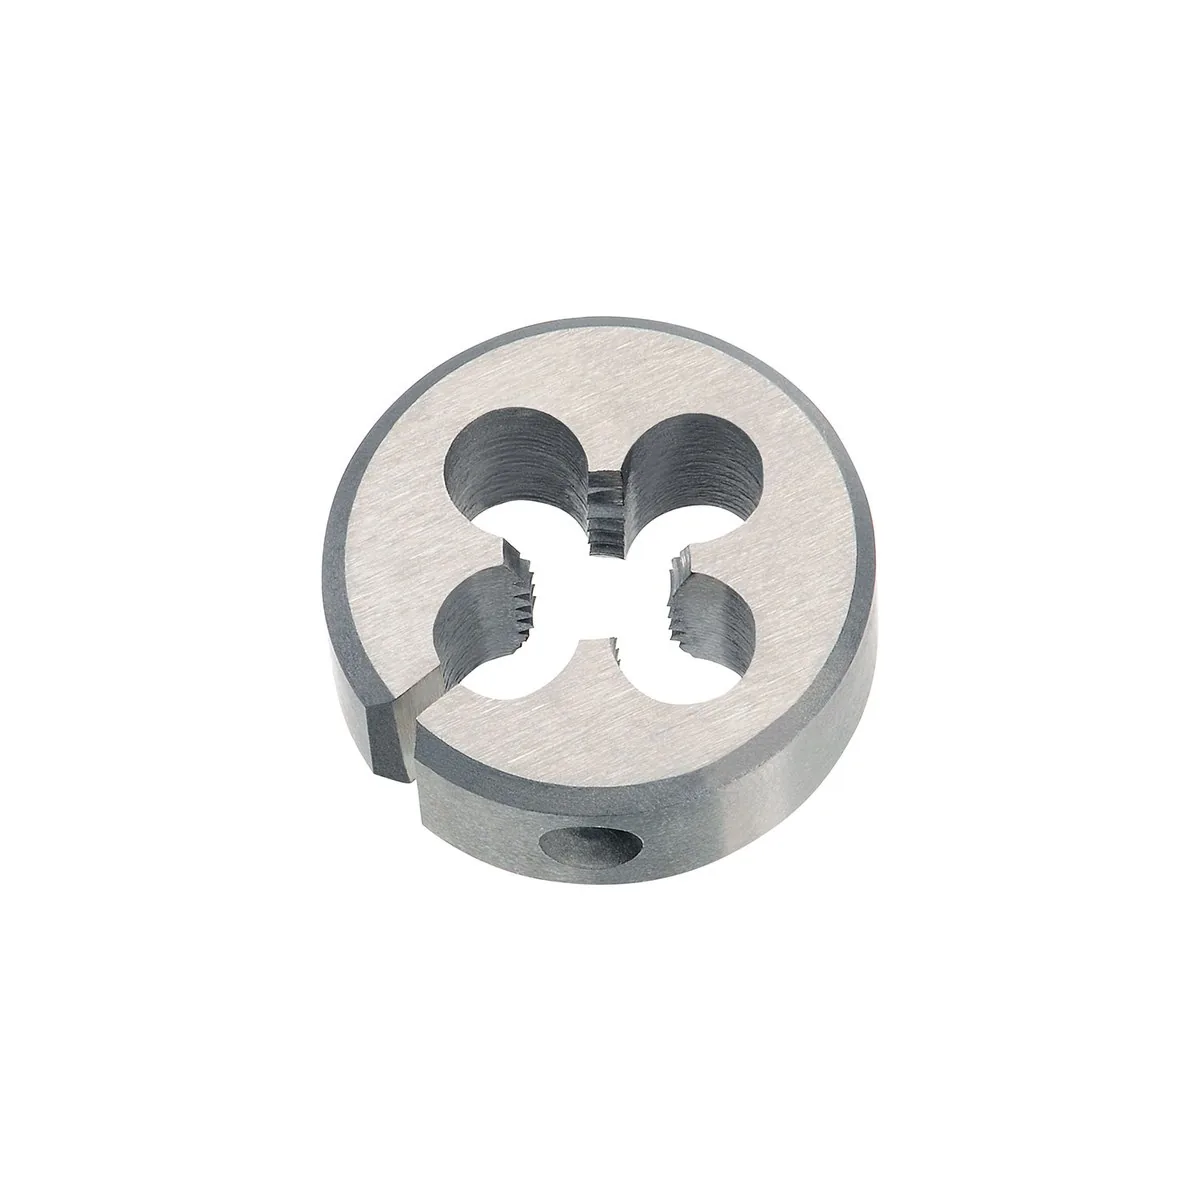
Bàn ren phục vụ tạo ren ngoài trên trục, bulông hoặc chi tiết cơ khí cần gia công chính xác theo tiêu chuẩn kỹ thuật. Công việc gia công ren đòi hỏi dụng cụ có độ cứng cao. Dụng cụ cần có góc cắt đúng. Dụng cụ cần duy trì kích thước ổn định qua nhiều lần dùng.
Nhóm này gồm các mã bàn ren lục giác tuân thủ DIN 382. Bàn ren được chế tạo từ thép gió tốc độ cao HSS. Chúng đáp ứng nhiều hệ ren khác nhau như metric M, BSW, BSF. Ngoài ra còn có các biến thể bước ren tinh. Người dùng có thể vận hành bàn ren lục giác bằng cờ lê vòng. Cũng có thể dùng cờ lê miệng để vận hành. Cách này giúp tiết kiệm không gian làm việc. Nó phù hợp khi vị trí gia công hẹp hoặc khó tiếp cận. Tay quay truyền thống khó dùng trong trường hợp này.
Mỗi mã sản phẩm ghi rõ đường kính danh nghĩa và bước ren, cho phép lựa chọn chính xác theo bản vẽ kỹ thuật hoặc yêu cầu lắp ghép. Việc chọn đúng bàn ren giúp đảm bảo độ khít ren, giảm mài mòn sớm và tránh hỏng chi tiết gia công. Dữ liệu kỹ thuật trong danh sách nguồn nêu đường kính và bước ren. Danh sách cũng nêu tiêu chuẩn áp dụng tương ứng. Nhờ đó người dùng đối chiếu nhanh với nhu cầu thực tế.
Hệ ren quyết định khả năng tương thích giữa bàn ren và chi tiết cần gia công. Mỗi hệ ren có quy ước riêng về góc profin, bước ren và đường kính danh nghĩa. Việc nhận diện đúng hệ ren giúp tránh lỗi lắp ghép và đảm bảo độ bền kết nối ren sau khi hoàn thiện.
Hệ ren metric M chiếm tỷ trọng lớn trong danh sách, với các mã như 26174 M 18 × 2.0, 26172 M 18 × 1.5, 26171 M 18 × 1.25, 26178 M 20 × 1.0, 27162 M 18 × 2.5, 26166 M 16 × 1.5, 27154 M 14 × 2.0, 26156 M 14 × 1.5, 26154 M 14 × 1.25, 26153 M 14 × 1.0, 26152 M 14 × 0.75, 26151 M 13 × 1.5, 26150 M 13 × 1.0, 26158 M 15 × 1.0, 27150 M 12 × 1.75, 26148 M 12 × 1.5, 26146 M 12 × 1.25, 26144 M 12 × 1.0, 26143 M 12 × 0.75 và 27148 M 11 × 1.5. Hệ metric sử dụng đơn vị milimét, phổ biến trong công nghiệp châu Âu và châu Á.
Hệ ren BSW (British Standard Whitworth) xuất hiện qua các mã 22138 BSW 1 in × 8, 22154 BSW 1.1/2 × 6, 22146 BSW 1.1/4 × 7, 22142 BSW 1.1/8 × 7, 22150 BSW 1.3/8 × 6, 22122 BSW 1/2 × 12, 22114 BSW 1/4 × 20 và 22106 BSW 1/8 × 40. Hệ BSW dùng đơn vị inch, thường gặp trong thiết bị cơ khí Anh và một số dây chuyền sản xuất cũ.
Hệ ren BSF (British Standard Fine) có bước ren nhỏ hơn BSW, đại diện bởi 22538 BSF 1" × 10, 22522 BSF 1/2 × 16, 22514 BSF 1/4 × 26, 22510 BSF 3/16 × 32, 22530 BSF 3/4 × 12, 22518 BSF 3/8 × 20, 22516 BSF 5/16 × 22, 22526 BSF 5/8 × 14, 22520 BSF 7/16 × 18, 22534 BSF 7/8 × 11 và 22524 BSF 9/16 × 16. Bước ren tinh giúp tăng độ bền kết nối trong ứng dụng chịu rung động.
Bàn ren lục giác DIN 382 có thiết kế đầu lục giác, cho phép vận hành bằng cờ lê thay vì tay quay. Điều này hữu ích khi không gian làm việc chật hẹp hoặc khi cần xoay liên tục trong vị trí khó. Vật liệu HSS đảm bảo độ cứng cao và khả năng chống mài mòn tốt khi tiếp xúc với kim loại gia công.
Mỗi mã sản phẩm ghi rõ đường kính danh nghĩa và bước ren. Ví dụ M 18 × 2.0 có nghĩa đường kính danh nghĩa 18 mm và bước ren 2.0 mm. Thông số này quyết định độ sâu và khoảng cách giữa các rãnh ren. Người dùng cần đối chiếu với bản vẽ hoặc chi tiết mẫu để chọn đúng mã.
Tiêu chuẩn DIN 382 quy định hình dạng, dung sai và góc cắt của bàn ren lục giác. Tuân thủ tiêu chuẩn giúp đảm bảo tính tương thích giữa các nhà sản xuất và duy trì chất lượng ren ổn định. Các mã trong danh sách đều ghi rõ DIN 382, xác nhận sự tuân thủ này.
Một số mã sản phẩm có ký hiệu LH (Left Hand), chỉ ren trái. Ren trái xoay ngược chiều kim đồng hồ để siết chặt, thường dùng trong cơ cấu quay hoặc trục chịu mô-men ngược chiều. Việc sử dụng ren trái ngăn chi tiết tự lỏng khi hoạt động.
Mã 28462 M 18 × 2.5 LH và 28454 M 14 × 2.0 LH thuộc nhóm ren trái. Người dùng cần chú ý hướng xoay khi gia công để tránh hỏng ren hoặc gãy bàn ren. Ren trái ít phổ biến hơn ren phải, nên cần kiểm tra kỹ yêu cầu thiết kế trước khi chọn mua.
Đường kính danh nghĩa quyết định kích thước trục cần gia công. Bước ren ảnh hưởng đến độ mịn và độ bền của ren. Bước ren lớn cho phép lắp ghép nhanh nhưng độ bền thấp hơn. Bước ren nhỏ tăng độ bền nhưng tốn thời gian gia công.
Trong hệ metric, cùng đường kính có thể có nhiều bước ren. Ví dụ M 18 có các bước 2.5, 2.0, 1.5 và 1.25 mm. Bước tiêu chuẩn thường dùng nhất, bước tinh dùng khi cần độ chính xác cao hoặc chịu tải trọng lớn. Người dùng cần xác định bước ren theo bản vẽ hoặc chi tiết hiện có.
Hệ BSW và BSF dùng số ren trên inch thay vì bước ren tính bằng milimét. Số ren càng lớn, bước ren càng nhỏ. Ví dụ BSW 1/4 × 20 có 20 ren trên một inch, tương đương bước ren khoảng 1.27 mm. Cách ghi này khác hệ metric, cần chú ý khi đọc thông số.
Bàn ren lục giác vận hành bằng cờ lê vòng hoặc cờ lê miệng. Người dùng đặt cờ lê vào đầu lục giác, xoay đều tay và giữ bàn ren vuông góc với trục gia công. Lực xoay vừa phải, tránh ép quá mạnh gây gãy răng cắt hoặc méo ren.
Trong quá trình gia công, cần tra dầu cắt gọt hoặc dầu bôi trơn để giảm ma sát và tản nhiệt. Dầu giúp kéo dài tuổi thọ bàn ren và cải thiện chất lượng bề mặt ren. Loại dầu phụ thuộc vào vật liệu gia công, thép thường dùng dầu khoáng hoặc dầu tổng hợp.
Sau khi sử dụng, cần làm sạch phoi và dầu bám trên bàn ren. Bảo quản trong hộp hoặc giá treo khô ráo, tránh va đập làm sứt mẻ răng cắt. Kiểm tra định kỳ độ mòn răng, thay thế khi phát hiện răng cùn hoặc ren gia công không đạt dung sai.
Trước khi gia công, cần chuẩn bị đường kính trục đúng theo bảng tra cứu. Đường kính trục nhỏ hơn đường kính danh nghĩa ren một lượng nhất định để tạo rãnh ren. Nếu đường kính trục quá lớn, bàn ren sẽ bị kẹt hoặc gãy. Nếu quá nhỏ, ren sẽ nông và yếu.
Khi bắt đầu gia công, xoay bàn ren từ từ và kiểm tra độ vuông góc. Nếu bàn ren nghiêng, ren sẽ lệch và không lắp ghép được. Có thể dùng ê-ke hoặc thước đo góc để kiểm tra. Sau vài vòng xoay đầu tiên, nếu thấy lệch cần tháo ra và bắt đầu lại.
Trong quá trình gia công, nên xoay thuận một đoạn rồi xoay ngược nửa vòng để bẻ gãy phoi. Phoi dài bám vào rãnh ren sẽ làm xước bề mặt và tăng lực cắt. Xoay ngược giúp phoi thoát ra dễ dàng và giảm mài mòn bàn ren.
Nhóm bàn ren lục giác DIN 382 HSS cung cấp giải pháp gia công ren ngoài linh hoạt. Nhóm này phù hợp nhiều hệ ren và điều kiện làm việc. Việc lựa chọn đúng mã sản phẩm theo hệ ren, đường kính và bước ren giúp đảm bảo chất lượng ren và hiệu suất gia công. Người dùng nên tham khảo bản vẽ kỹ thuật, kiểm tra chi tiết hiện có và tuân thủ quy trình vận hành để đạt kết quả tốt nhất.