Áo thể thao
 Bàn ren ngoài
 Bộ bàn ren
 Bộ dụng cụ sửa ren
 Bộ dưỡng đo ren
 Bộ mũi khoan taro
 Bộ mũi khoan taro tay
 Bộ mũi khoét
 Bộ mũi taro ren trong
 Bộ taro bàn ren
 Cặp taro máy + mũi khoan
 Chất bôi trơn cắt gọt ren
 Dụng cụ bẻ chân ren
 Dưỡng đo ren
 Dưỡng đo ren trong
 Mũi doa vát mép
 Mũi khoan gỗ
 Mũi khoan kim loại
 Mũi taro cho ren cấy
 Mũi taro máy
 Mũi taro ren
 Ren cấy V-coil
 Tay cấy ren
 Tay quay taro
 Tay taro tự động
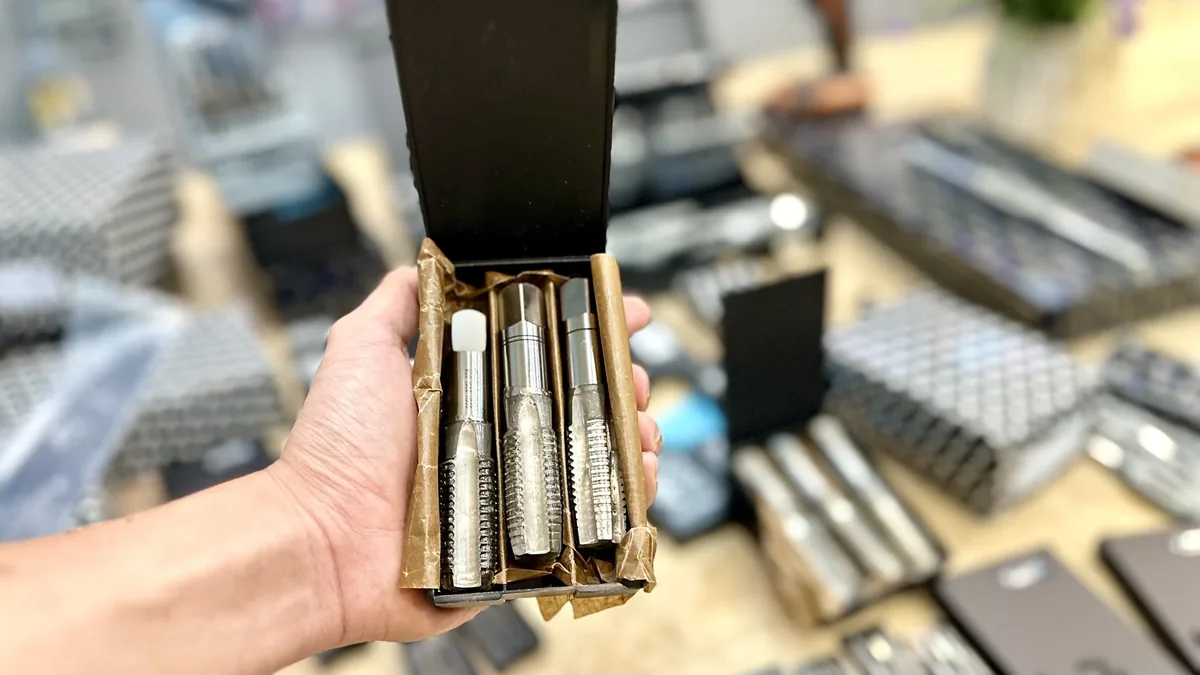
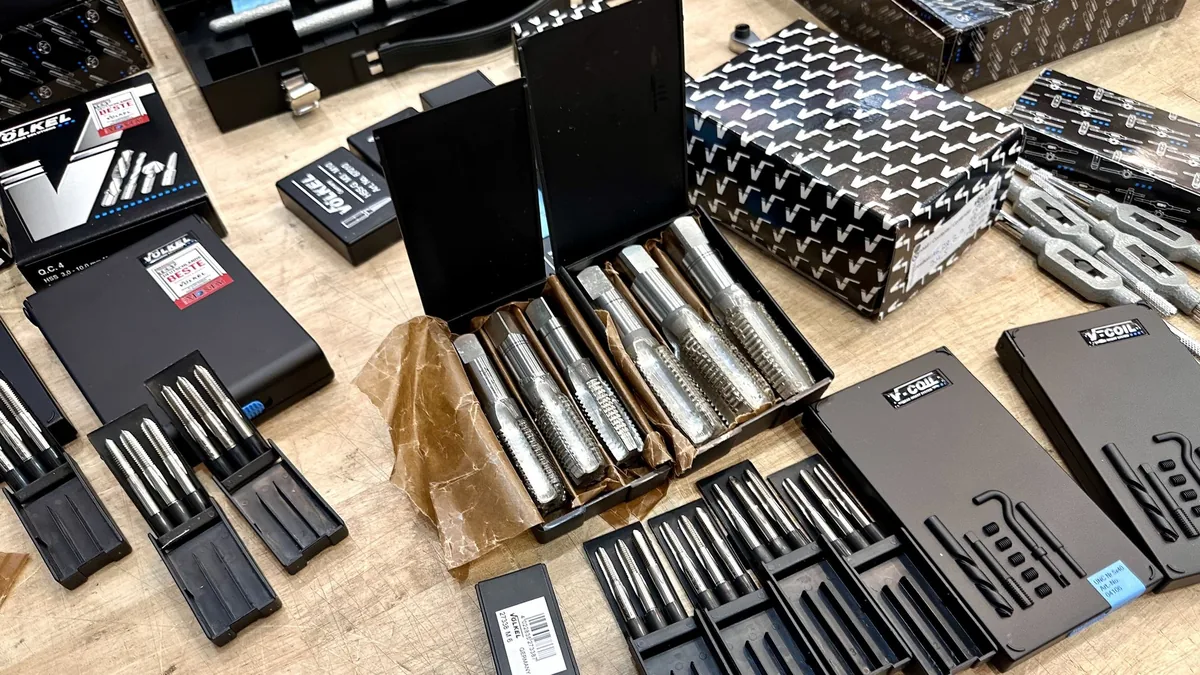
Mũi taro ren trong phục vụ gia công ren bên trong lỗ đã khoan. Nó đáp ứng lắp ráp ốc vít và liên kết ren trong xưởng cơ khí. Nhóm hàng gồm taro tay ba cây thô-trung-tinh theo DIN 352 từ M3 đến M30. Còn có taro máy BLACK RING và BLUE RING theo DIN 371 và DIN 376. Loại này có góc xoắn tối ưu. Ngoài ra còn taro ren inch UNC, UN và UNEF. Các loại này tuân thủ ISO 529 và ANSI B1.1.
Vật liệu HSS-G, HSS-E và HSSE kết hợp lớp phủ NIT hoặc MBlue nâng cao tuổi thọ khi cắt thép, gang và hợp kim. Các mã như 573-, 35174, 35428, 23316, 829- và 838-. Chúng cung cấp đầy đủ bước ren mét và inch. Chúng phù hợp cho gia công thủ công lẫn tự động. Lựa chọn đúng hình dạng rãnh, độ côn và chuẩn ren rất quan trọng. Điều này giúp đảm bảo chất lượng mối ghép. Nó cũng giảm mài mòn và tăng năng suất trong sản xuất.
Sản phẩm chính hãng Völkel nhập khẩu, bảo hành chất lượng theo tiêu chuẩn châu Âu.
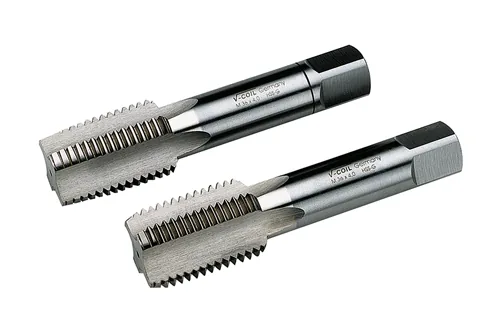
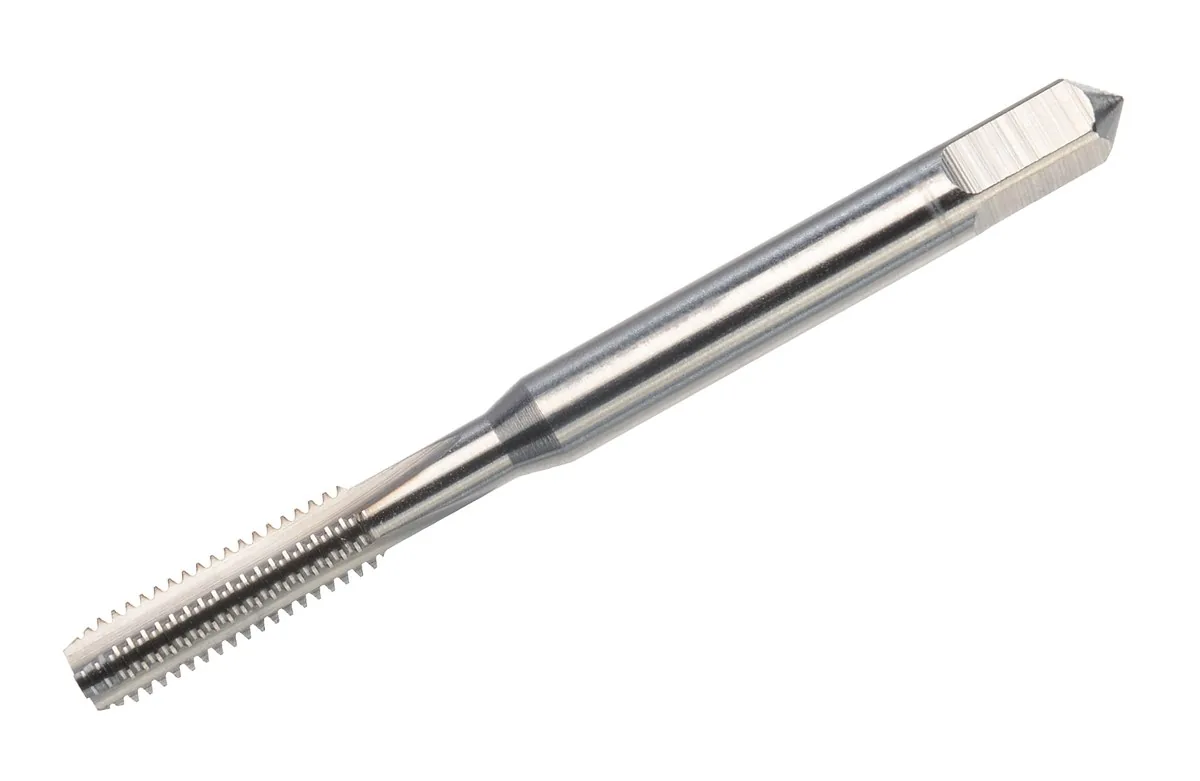
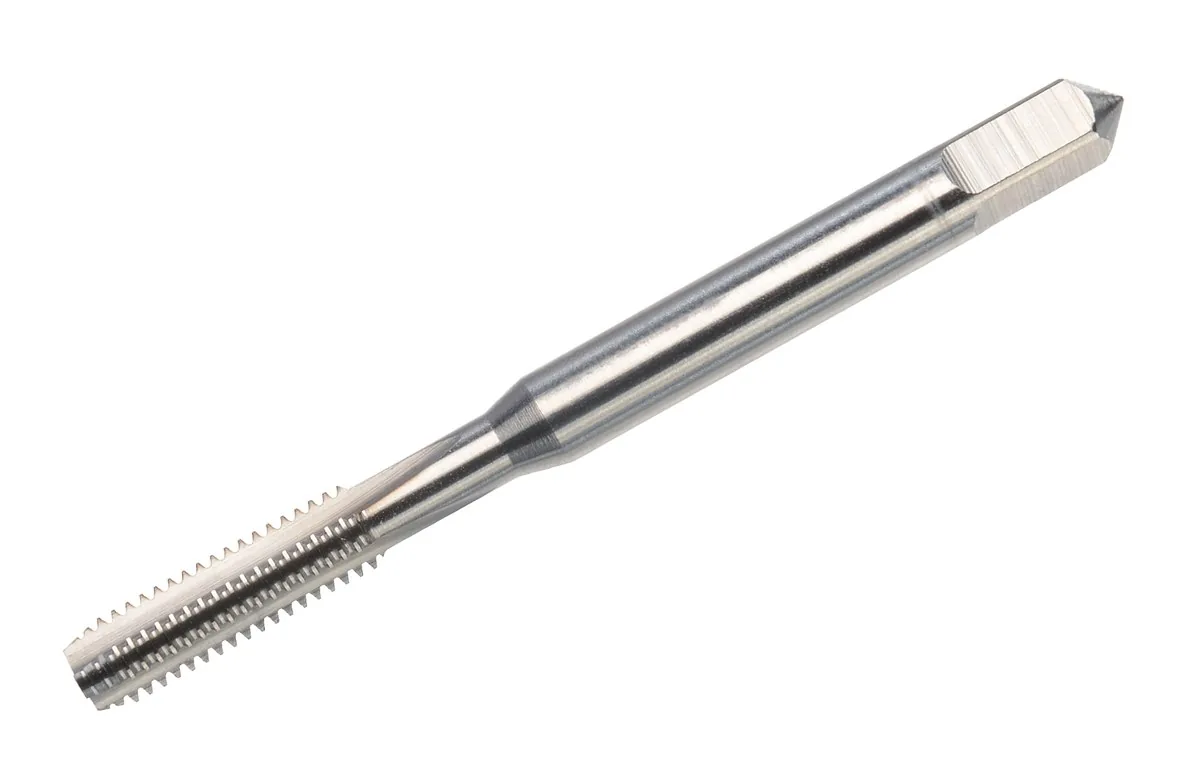
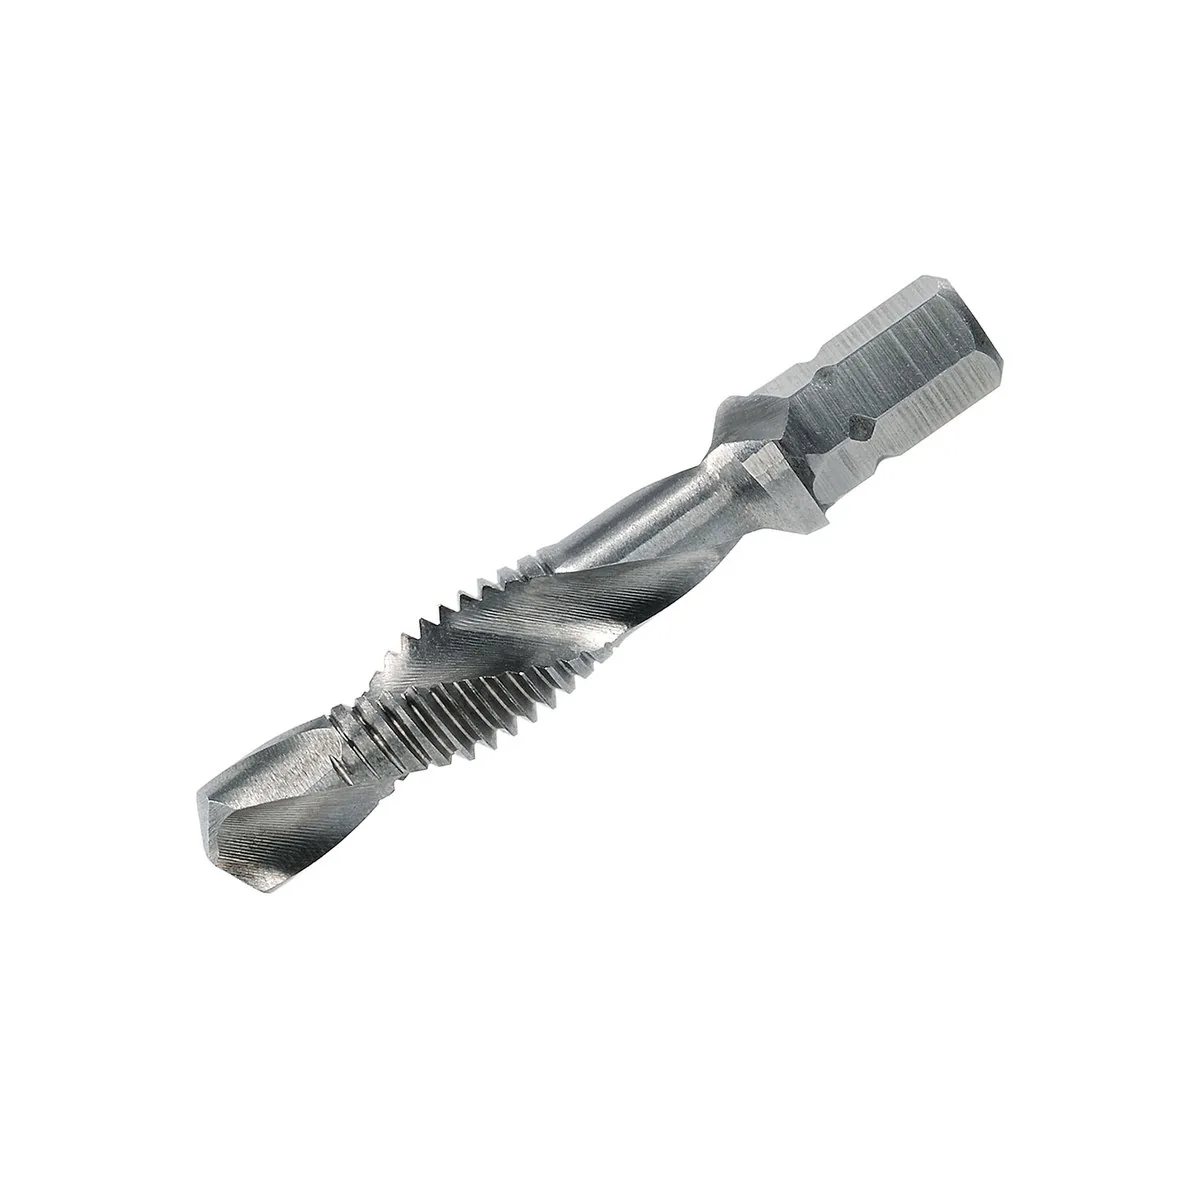
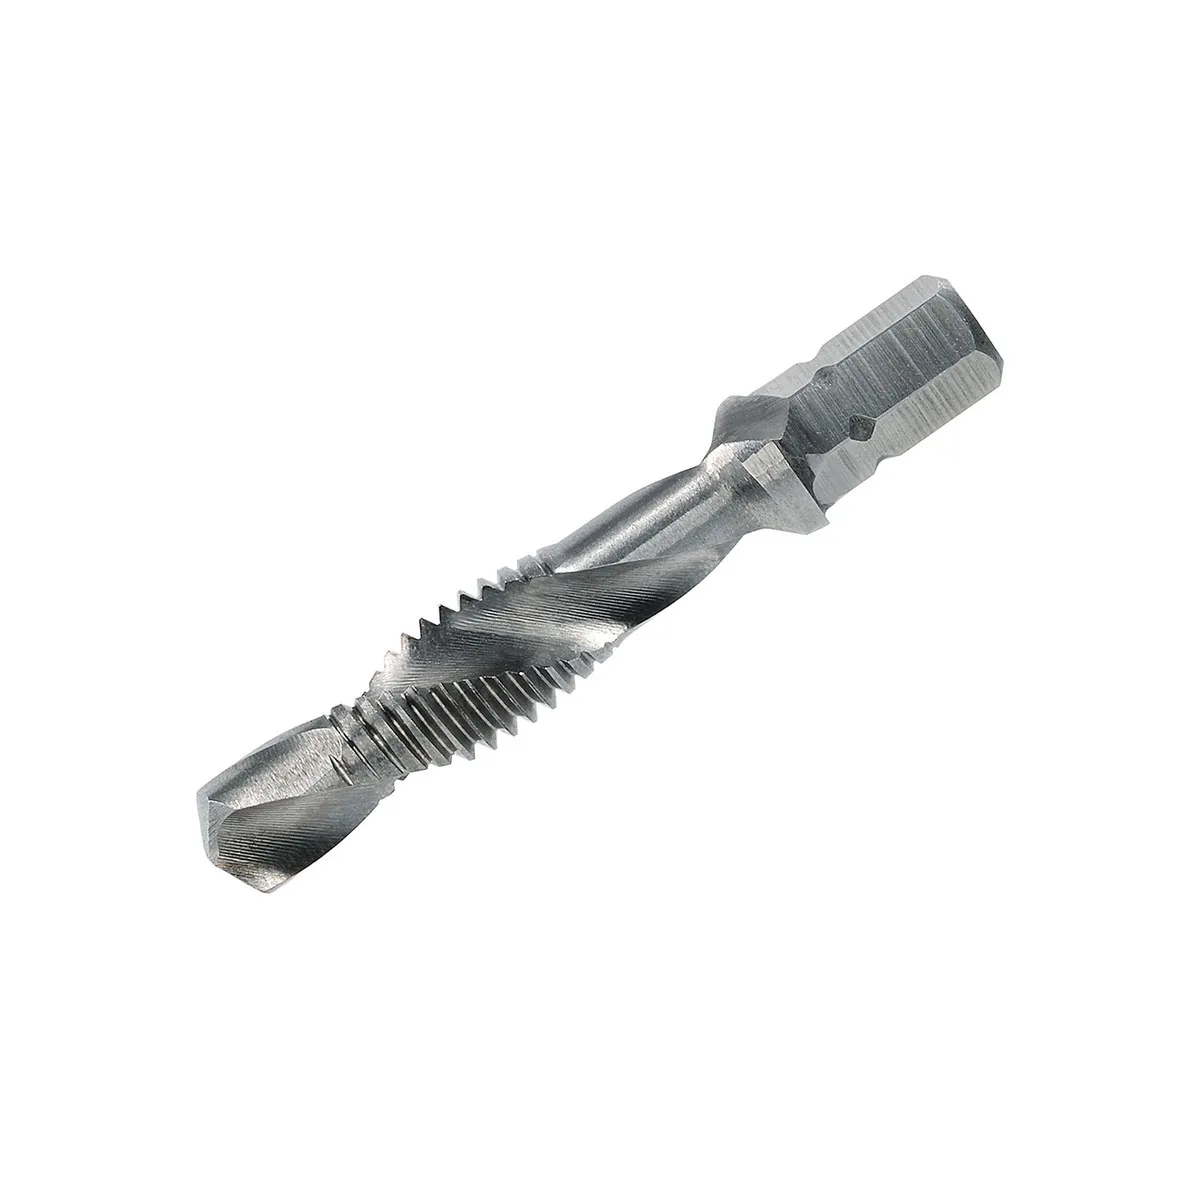
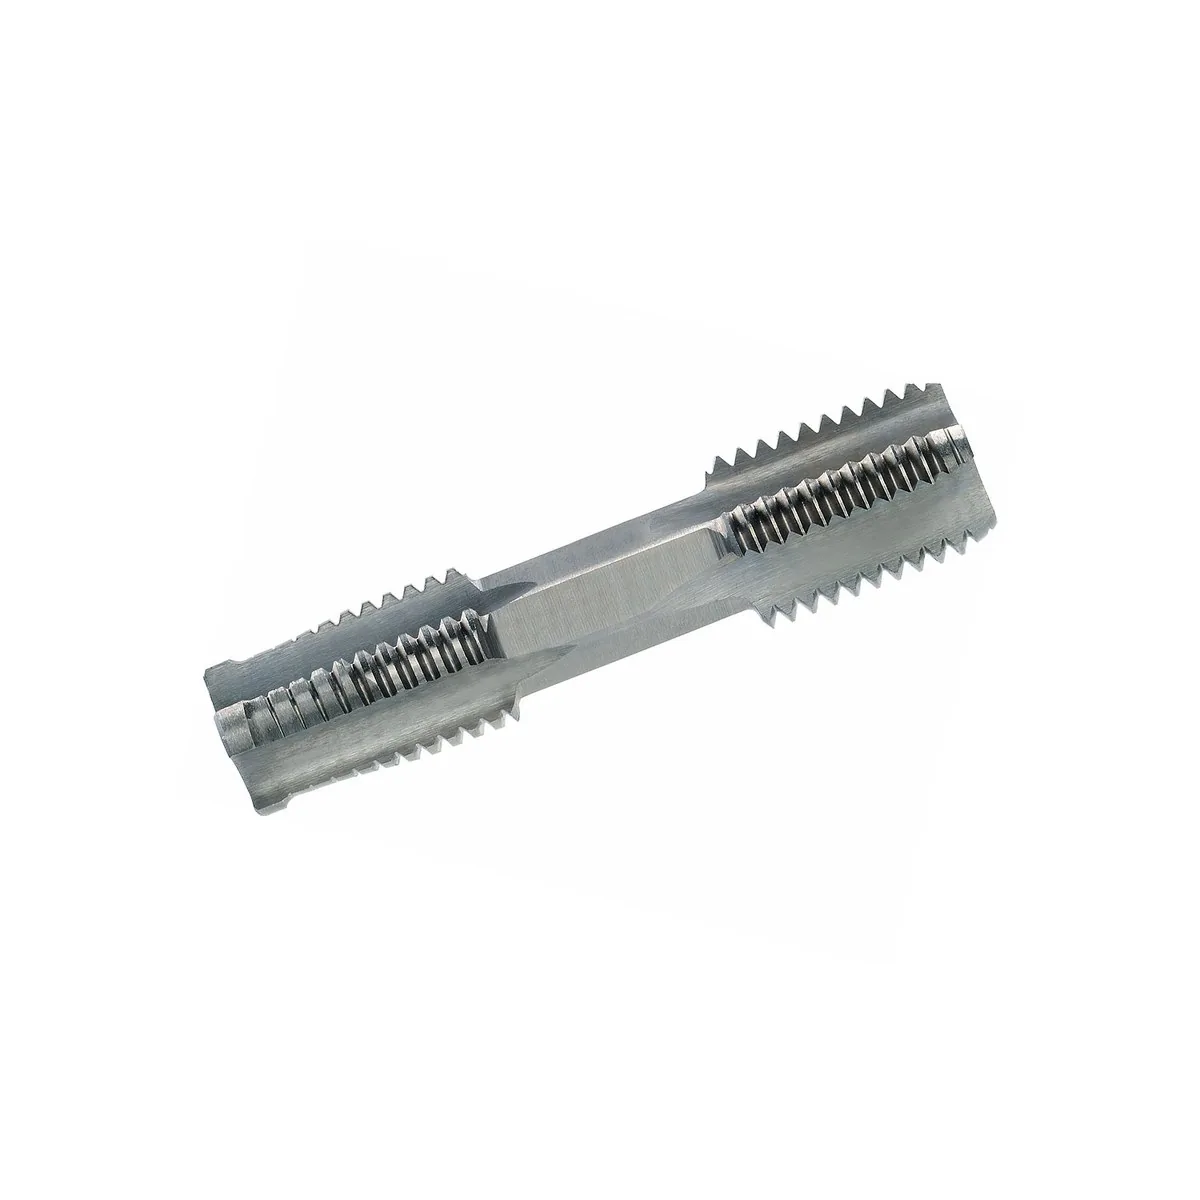
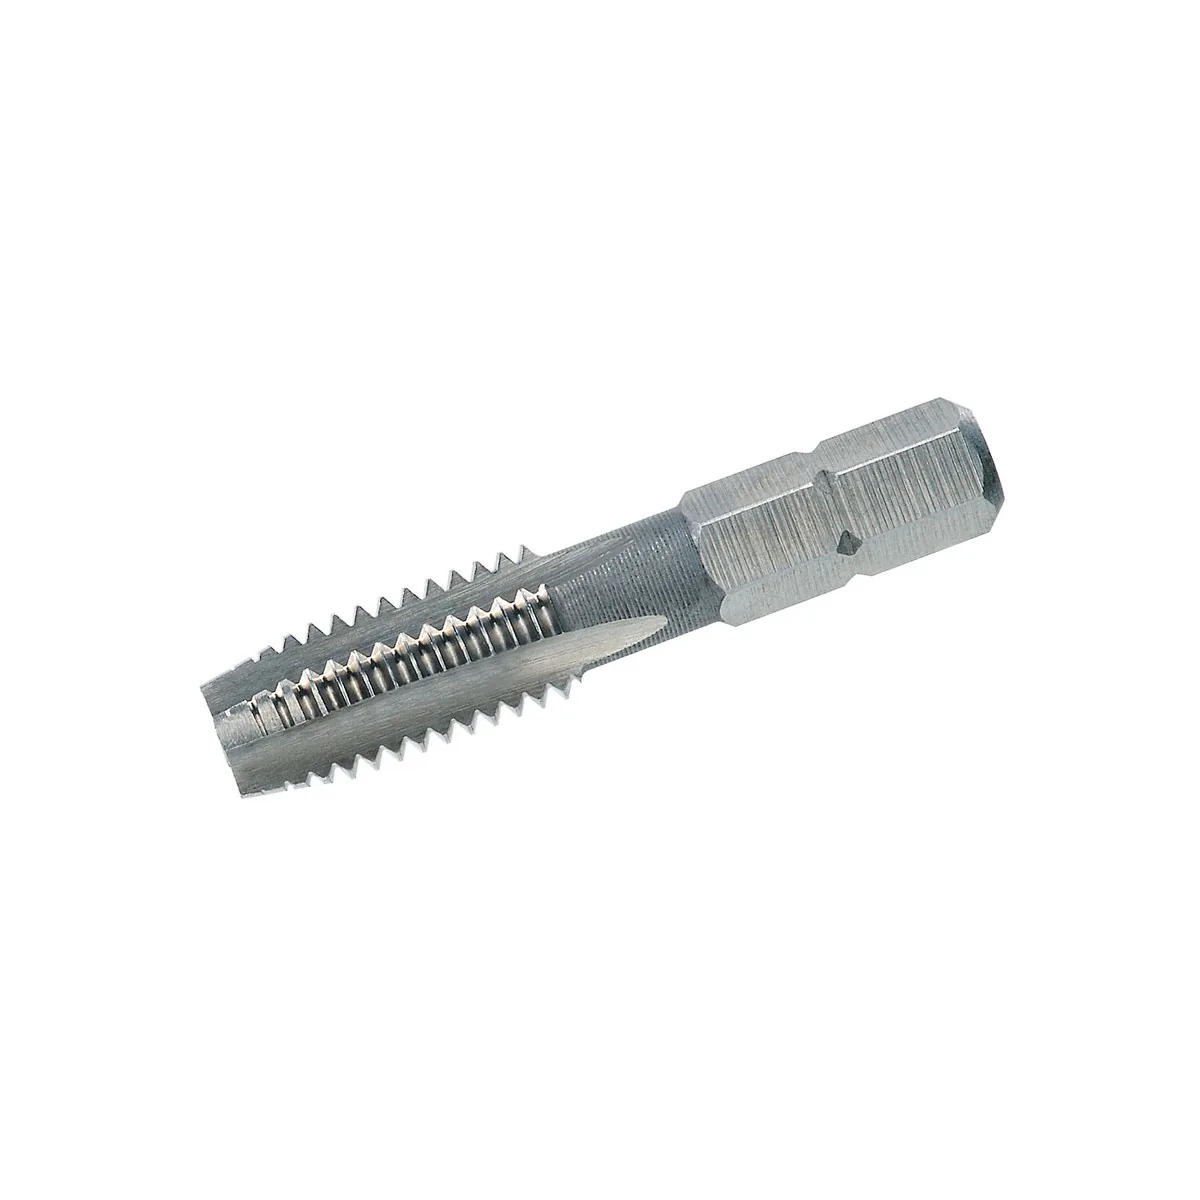
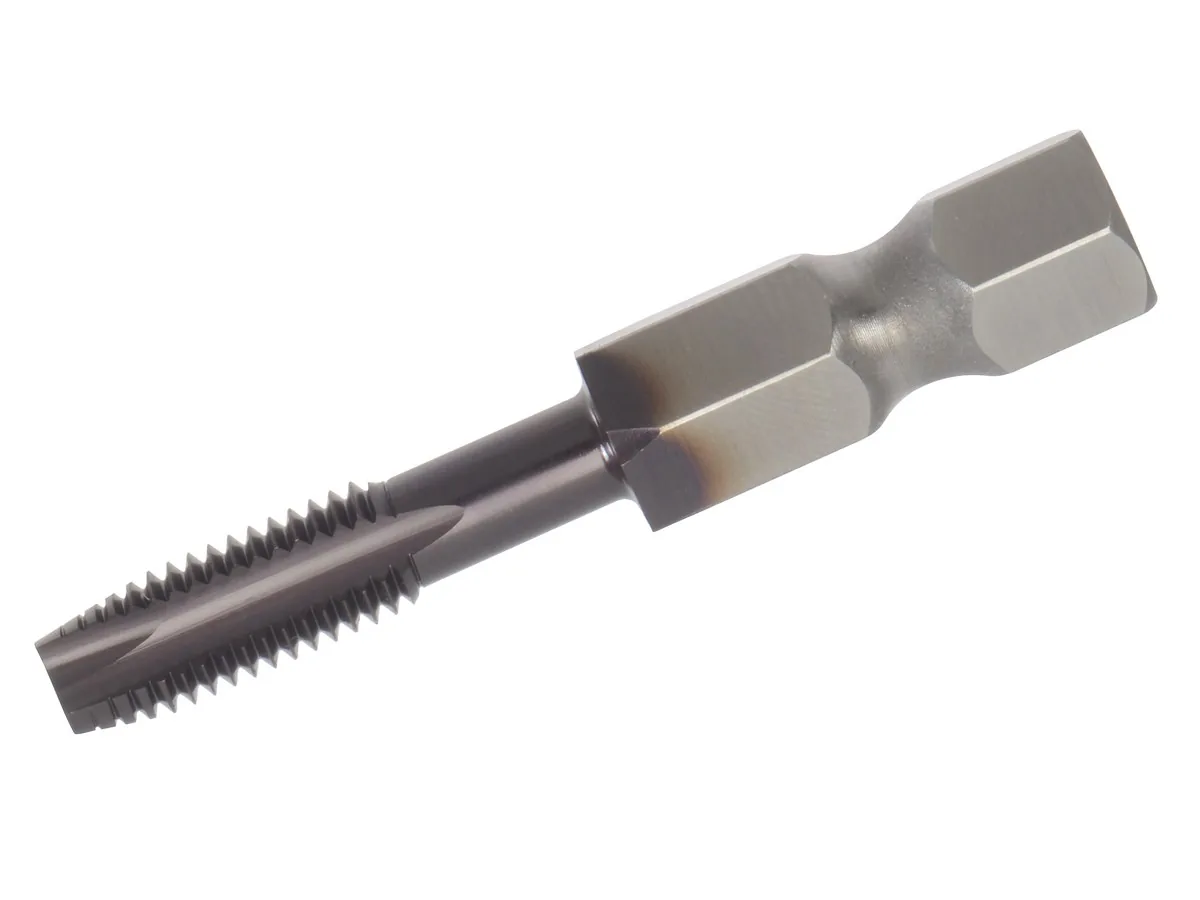
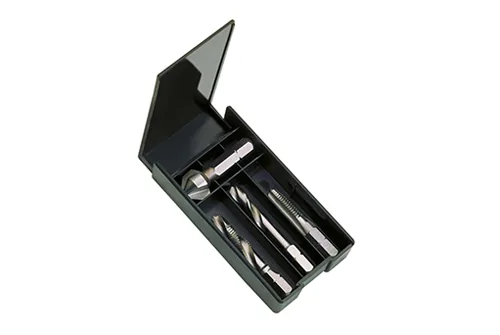

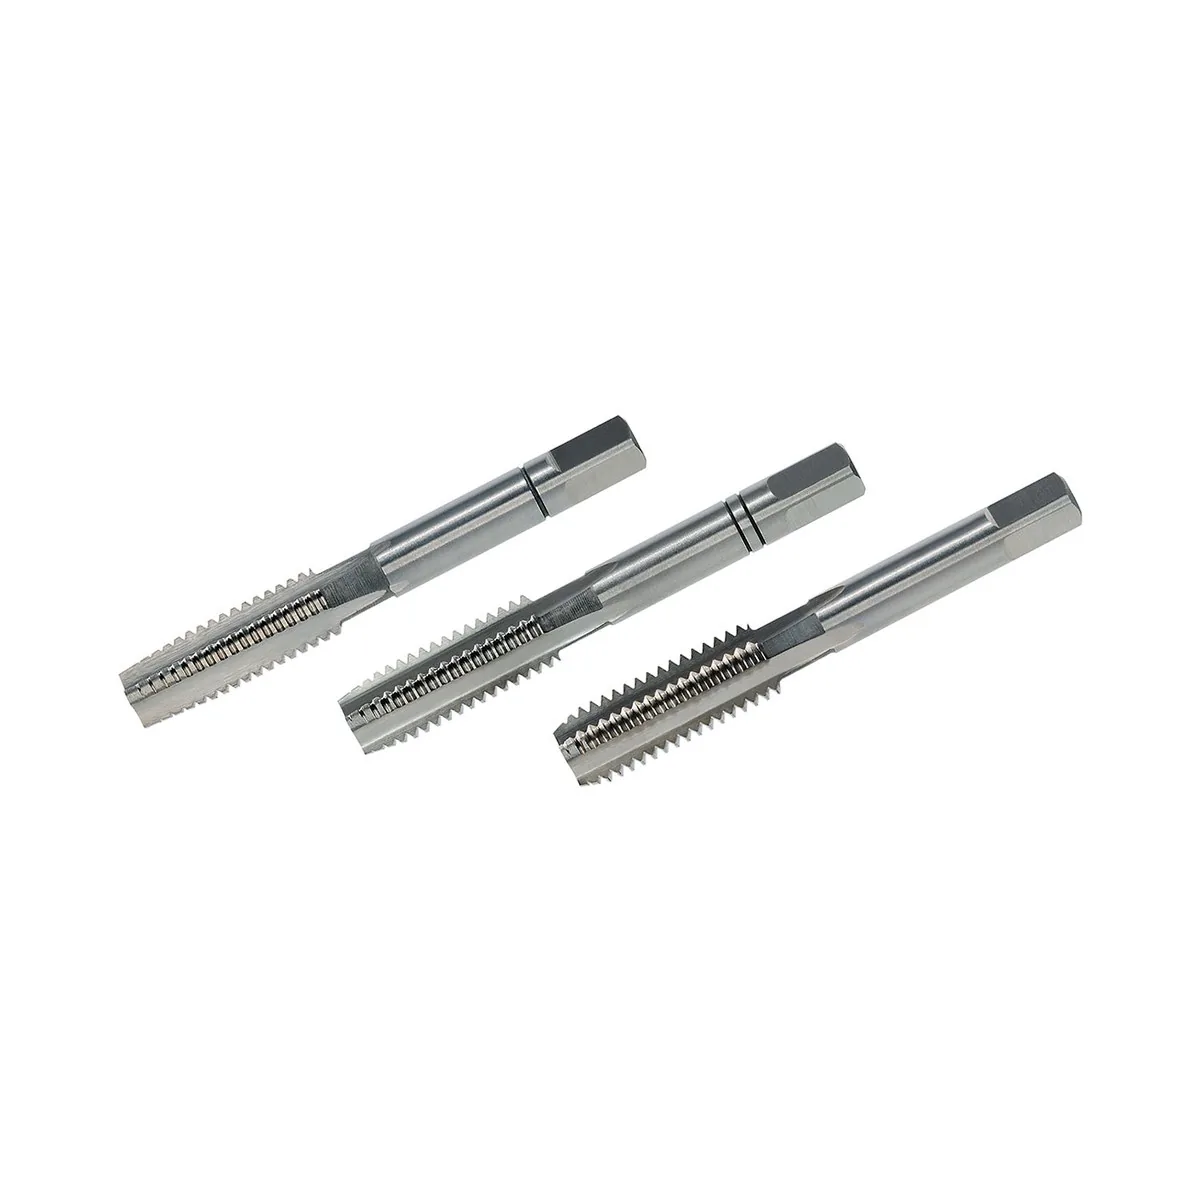
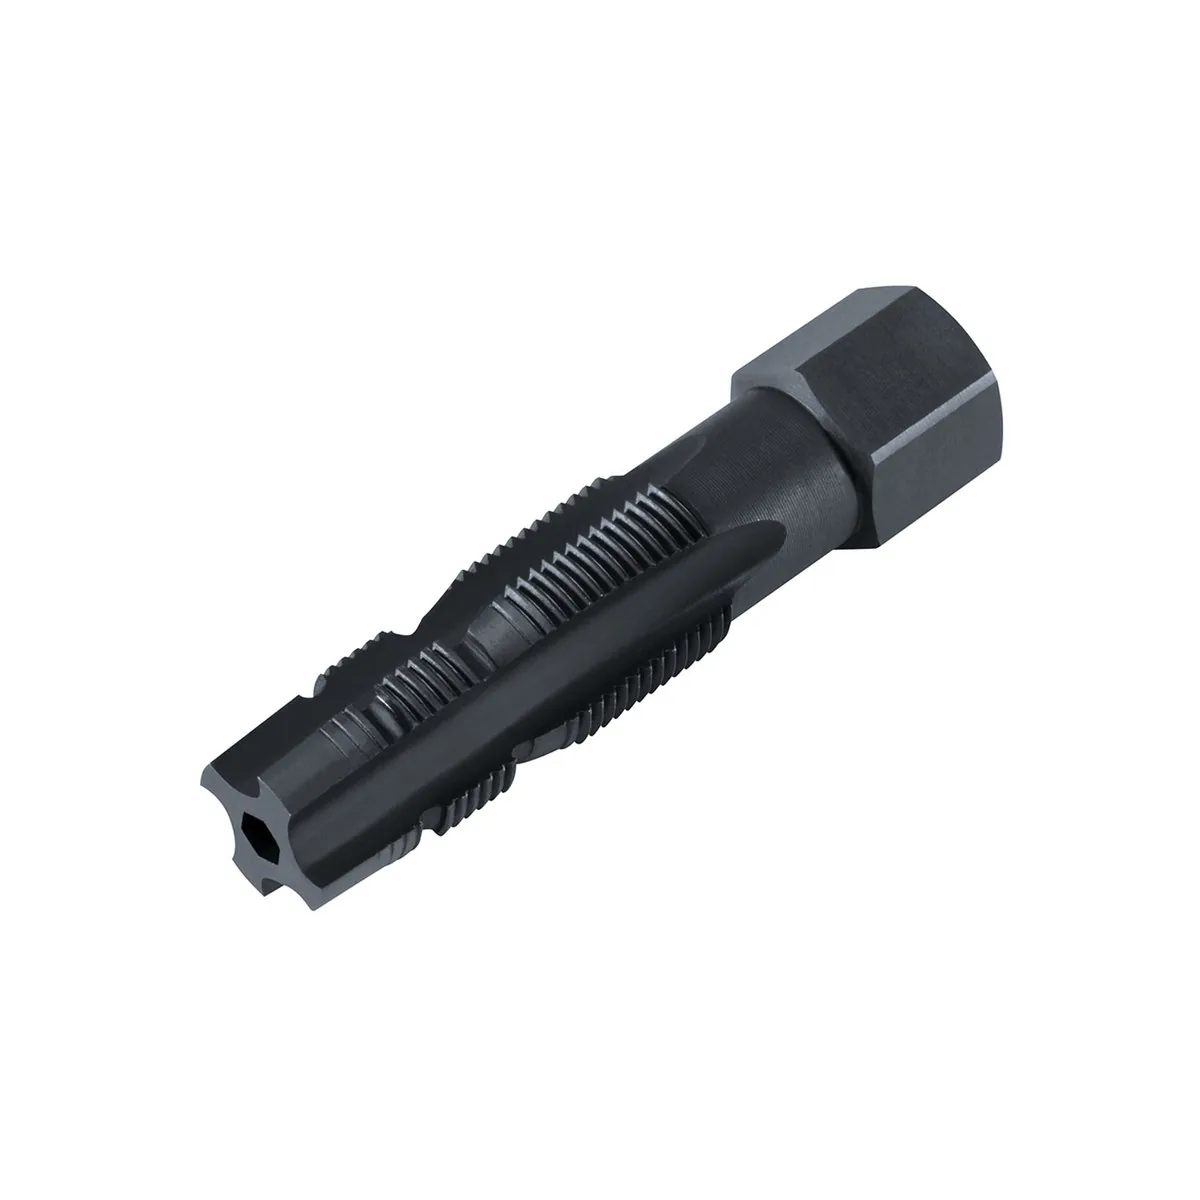
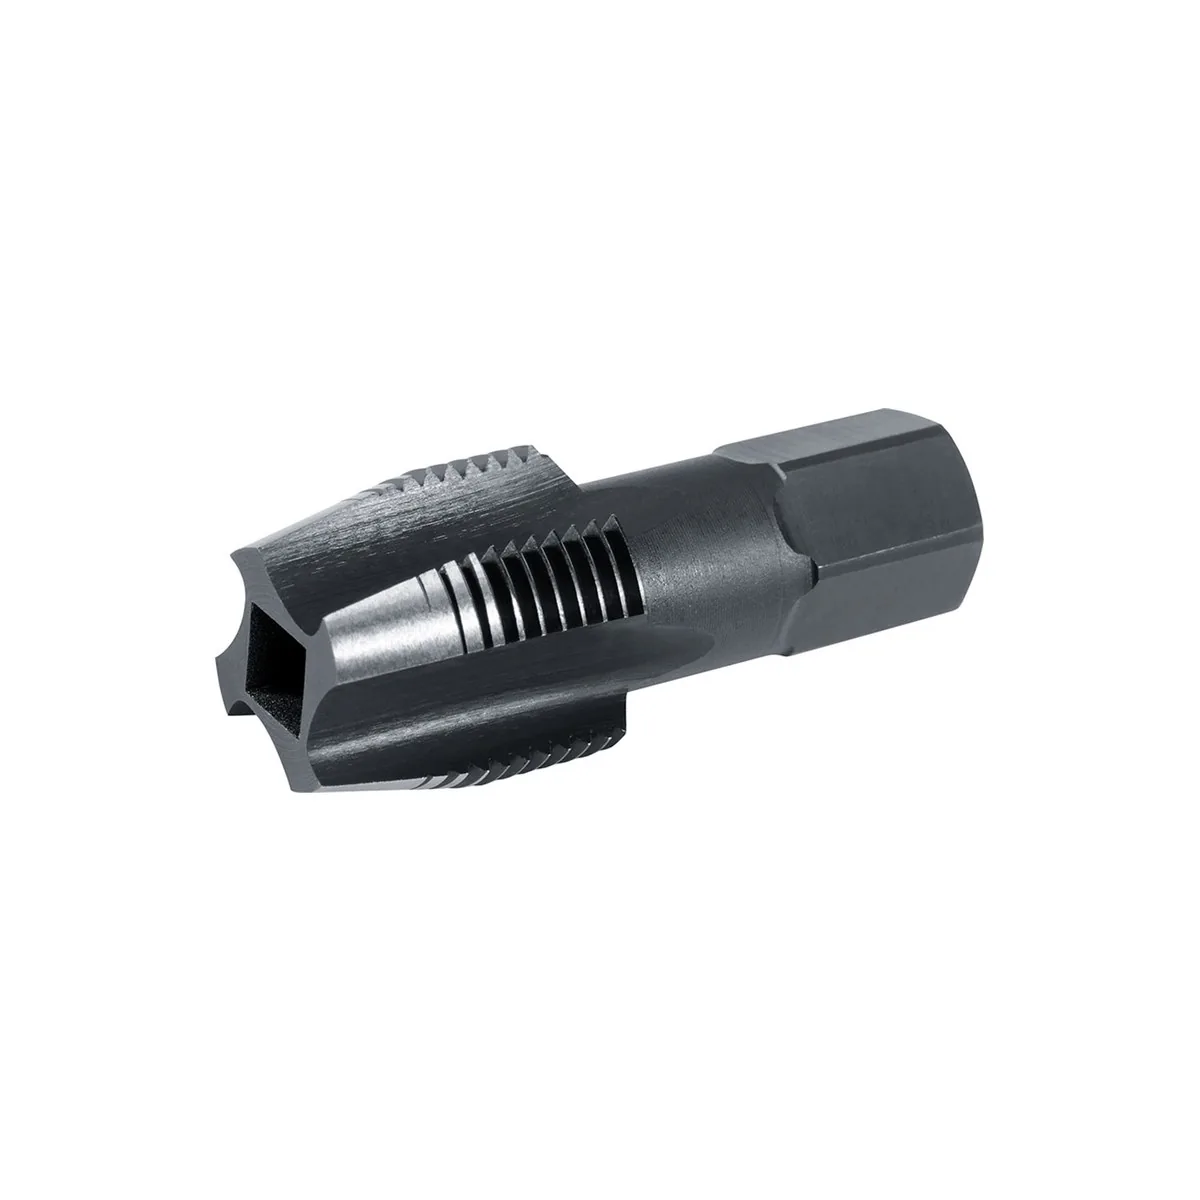
Mũi taro ren trong phục vụ gia công ren bên trong lỗ đã khoan sẵn. Nó đáp ứng nhu cầu lắp ráp ốc vít và liên kết ren trong sản xuất cơ khí. Nhóm này bao gồm các dòng taro tay và taro máy. Chúng được chế tạo từ thép gió HSS-G, HSS-E hoặc HSSE với lớp phủ nâng cao tuổi thọ.
Các mã như 573- cung cấp bộ ba cây thô-trung-tinh theo DIN 352 cho gia công thủ công từ M3 đến M30, trong khi dòng BLACK RING và BLUE RING như 35174 hoặc 35428 theo DIN 371 và DIN 376 hỗ trợ gia công bằng máy với góc xoắn và hình dạng rãnh tối ưu. Bên cạnh hệ mét, nhóm sản phẩm còn cung cấp taro ren inch theo chuẩn UNC, UN và UNEF như 23316, 829- và 838- tuân thủ ISO 529 và ANSI B1.1. Việc lựa chọn đúng loại taro, hình dạng rãnh và vật liệu phủ giúp đảm bảo chất lượng ren. Nó cũng giảm mài mòn và tăng năng suất trong môi trường xưởng và dây chuyền sản xuất.
Mũi taro ren trong chia thành hai nhóm chính dựa trên phương thức vận hành. Taro tay được thiết kế để cắt ren bằng lực quay thủ công. Chúng thường đi kèm bộ ba cây với độ côn khác nhau nhằm phân bổ lực cắt. Taro máy có hình dạng rãnh và góc xoắn tối ưu cho tốc độ quay cao. Điều này giúp thoát phoi nhanh và giảm nhiệt trong gia công tự động.
Bộ taro tay như 573- gồm ba cây Form A, D, C theo DIN 352, phù hợp gia công từ M3 đến M30 bằng tay. Cây thô (Form A) có độ côn lớn để khởi tạo ren. Cây trung (Form D) tiếp tục cắt sâu. Cây tinh (Form C) hoàn thiện biên dạng ren. Dòng 270- cung cấp bộ taro tay trái hệ M theo ISO DIN 13, đáp ứng các ứng dụng đặc biệt yêu cầu hướng xoắn ngược.
Taro máy dòng BLACK RING như 35174, 35176 và 35178 theo DIN 376 Form C HSSE NIT phục vụ gia công lỗ thông với rãnh xoắn giúp phoi thoát về phía trước. Dòng BLUE RING như 35428, 35432 và 35436 theo DIN 371 Form B HSSE-MBlue có lớp phủ xanh tăng độ trơn và giảm ma sát khi cắt vật liệu có độ bền kéo trung bình.
Mũi taro ren trong tuân thủ các tiêu chuẩn quốc tế để đảm bảo tính tương thích với ốc vít và chi tiết ghép nối. Hệ mét (M) theo DIN 13, DIN 352, DIN 371 và DIN 376. Các tiêu chuẩn này chiếm phần lớn trong sản xuất cơ khí châu Âu và châu Á. Hệ inch theo ISO 529 và ANSI B1.1 phục vụ thị trường Bắc Mỹ và các ngành công nghiệp sử dụng chuẩn Unified.
Các mã taro hệ mét như 35440 M6×1.0, 35448 M10×1.5, 35452 M12×1.75 và 35456 M14×2.0 theo DIN 371 và DIN 376 đáp ứng nhu cầu gia công ren tiêu chuẩn trong lắp ráp máy móc. Dòng kích thước lớn hơn như 35470 M22×2.5, 35474 M24×3.0, 35476 M27×3.0 và 35478 M30×3.5 phục vụ kết cấu chịu tải nặng.
Taro ren inch như 23316 UNC 5/16"-18 TPI theo DIN 352 HSS-G và ANSI B1.1 cung cấp bộ ba cây cho gia công thủ công. Bộ 829- theo ISO 529 HSS-G phục vụ ren Unified (UN) cho lỗ thông và lỗ mù. Dòng 838- UNEF gồm ba cây Form A, D, C theo ISO 529 đáp ứng ren mịn có bước nhỏ trong ứng dụng chính xác cao.
Vật liệu chế tạo mũi taro ảnh hưởng trực tiếp đến khả năng cắt, độ bền và phạm vi vật liệu gia công. HSS-G (High Speed Steel Ground) cung cấp độ cứng và khả năng mài lại tốt cho các ứng dụng phổ thông. HSS-E (HSS Cobalt) bổ sung cobalt để tăng độ bền nhiệt và chống mài mòn khi cắt vật liệu cứng hơn. HSSE kết hợp với lớp phủ nitride hoặc coating màu nâng cao tuổi thọ và giảm ma sát.
Bộ 573- sử dụng HSS-E cho gia công thủ công từ M3 đến M30, phù hợp với vật liệu không mài mòn có độ bền kéo trung bình. Dòng BLACK RING như 35170 M22×2.5, 35180 M33×3.5, 35182 M36×4.0 và 35184 M39×4.0 có lớp phủ NIT (nitride) màu đen tăng độ cứng bề mặt và giảm ma sát khi cắt thép hợp kim.
Dòng BLUE RING với lớp phủ HSSE-MBlue như 36428 M3×0.5, 36432 M4×0.7, 36436 M5×0.8 và 36440 M6×1.0 theo DIN 371 Form C 39° RSP cung cấp độ trơn cao và khả năng thoát phoi tốt trong gia công máy. Các mã lớn hơn như 35464 M18×2.5, 35460 M16×2.0 và 35468 M20×2.5 dùng lớp phủ tương tự cho kích thước trung bình.
Hình dạng rãnh và góc xoắn quyết định hướng thoát phoi, lực cắt và khả năng làm mát trong quá trình gia công. Form B có rãnh thẳng phù hợp lỗ thông, phoi thoát về phía trước theo chiều tiến dao. Form C có góc xoắn 39° giúp phoi cuộn lại và thoát ngược, thích hợp cho lỗ mù hoặc lỗ có đáy. RSP (Right-hand Spiral Point) chỉ hướng xoắn phải đẩy phoi về phía trước.
Các mã Form B như 35444 M8×1.25, 35480 M33×3.5, 35482 M36×4.0 và 35484 M39×4.0 theo DIN 376 phục vụ gia công lỗ thông với rãnh thẳng đơn giản. Dòng Form C 39° RSP như 36444 M8×1.25, 36448 M10×1.5, 36452 M12×1.75 và 36456 M14×2.0 có góc xoắn giúp phoi thoát ngược, giảm nguy cơ tắc nghẽn trong lỗ mù.
Việc chọn đúng hình dạng rãnh giúp tránh gãy dao và cải thiện chất lượng bề mặt ren. Lỗ thông nên dùng Form B hoặc RSP để phoi thoát tự do. Lỗ mù hoặc lỗ có khoảng trống hạn chế nên dùng Form C. Góc xoắn ngược giúp phoi không bị nén chặt ở đáy lỗ.
Kích thước mũi taro ren trong được xác định bởi đường kính danh nghĩa và bước ren. Điều này ảnh hưởng đến khả năng chịu tải và độ kín của liên kết ren. Hệ mét có bước ren tiêu chuẩn (coarse) và bước mịn (fine). Hệ inch phân biệt UNC (coarse), UNF (fine) và UNEF (extra fine). Bước ren nhỏ hơn tăng số lượng ren trên một đơn vị chiều dài. Điều này cải thiện độ kín và khả năng chống lỏng. Tuy nhiên nó giảm độ bền cơ học.
Dòng kích thước nhỏ như 35428 M3×0.5, 35432 M4×0.7 và 35436 M5×0.8 phục vụ lắp ráp điện tử, dụng cụ chính xác và thiết bị y tế. Kích thước trung bình như 35440 M6×1.0, 35448 M10×1.5 và 35452 M12×1.75 đáp ứng lắp ráp máy móc công nghiệp và kết cấu thép.
Kích thước lớn như 35186 M42×4.5, 35486 M42×4.5 và các mã M30, M33, M36, M39 phục vụ kết cấu chịu tải nặng trong xây dựng, cầu trục và thiết bị nâng hạ. Bước ren lớn hơn giúp tăng độ bền cơ học. Nhưng nó giảm số lượng ren trên mỗi inch. Điều này ảnh hưởng đến khả năng chống rung và độ kín.
Vật liệu chi tiết gia công quyết định loại taro, tốc độ cắt và chất bôi trơn cần sử dụng. Thép carbon và thép hợp kim có độ bền kéo dưới 900 N/mm² phù hợp với taro HSS-G hoặc HSS-E không phủ. Thép không gỉ, thép hợp kim cao và gang cầu yêu cầu taro HSSE có lớp phủ đặc biệt. Lớp phủ nitride hoặc coating giúp chống mài mòn và giảm nhiệt.