ชุดซ่อมเกลียว
 ชุดดอกต๊าปเกลียวใน
 ชุดดอกต๊าปเครื่อง + ดอกสว่าน
 ชุดดอกต๊าปและดอกสว่าน
 ชุดดอกสว่านเจาะโลหะ
 ชุดดอกเคาน์เตอร์ซิงก์
 ชุดดายเกลียวกลม
 ชุดต๊าปและดายเกลียว
 ชุดเกจวัดเกลียว
 ดอกต๊าป STI HexTap V-COIL
 ดอกต๊าปเกลียว
 ดอกต๊าปเกลียวเครื่องจักร
 ดอกลบคมเกลียว
 ดอกสว่านเจาะเหล็ก
 ดอกสว่านเจาะไม้
 ด้ามต๊าปปรับได้
 ด้ามต๊าปแบบฟรี (ราวเชท)
 ดายเกลียวกลม
 น้ำมันตัดเกลียว
 สลักเกลียว V-coil
 เกจวัดเกลียว (ฟันหวี)
 เกจวัดเกลียวใน (ปลั๊กเกจ)
 เครื่องมือหักขาสลักเกลียว
 เครื่องมือใส่สลักเกลียว V-COIL
 เสื้อวิ่ง VÖLKEL
ดายเกลียวหกเหลี่ยม DIN 382 HSS ใช้สำหรับงานทำเกลียวนอกบนเพลา สลักเกลียว และชิ้นงานเครื่องกลตามระบบเกลียวเมตริก M, BSW และ BSF กลุ่มนี้ผลิตจากเหล็กกล้ารอบสูง (high speed steel) ให้ความแข็งและอายุการตัดเฉือนที่คงที่ตลอดหลายรอบการทำงาน ผู้ใช้หมุนใช้งานด้วยประแจแหวนหรือประแจปากตาย ช่วยประหยัดพื้นที่เมื่อตำแหน่งงานคับแคบหรือเข้าถึงได้ยากด้วยด้ามหมุนแบบเดิม
แต่ละรหัสระบุขนาดเส้นผ่านศูนย์กลางนามและระยะพิตช์อย่างชัดเจน ช่วยให้เลือกได้ตรงตามแบบทางเทคนิคหรือข้อกำหนดการประกอบ รายการครอบคลุมระบบเกลียวที่ใช้งานทั่วไป เช่น M18×2.0, M20×1.0, BSW 1/2×12, BSF 3/8×20 รองรับการใช้งานหลากหลายตั้งแต่งานเครื่องกลการผลิตจนถึงงานบำรุงรักษาเครื่องจักร สินค้าของแท้นำเข้า พร้อมการรับประกันและการสนับสนุนทางเทคนิคจากตัวแทนจำหน่ายที่ได้รับอนุญาตในเวียดนาม


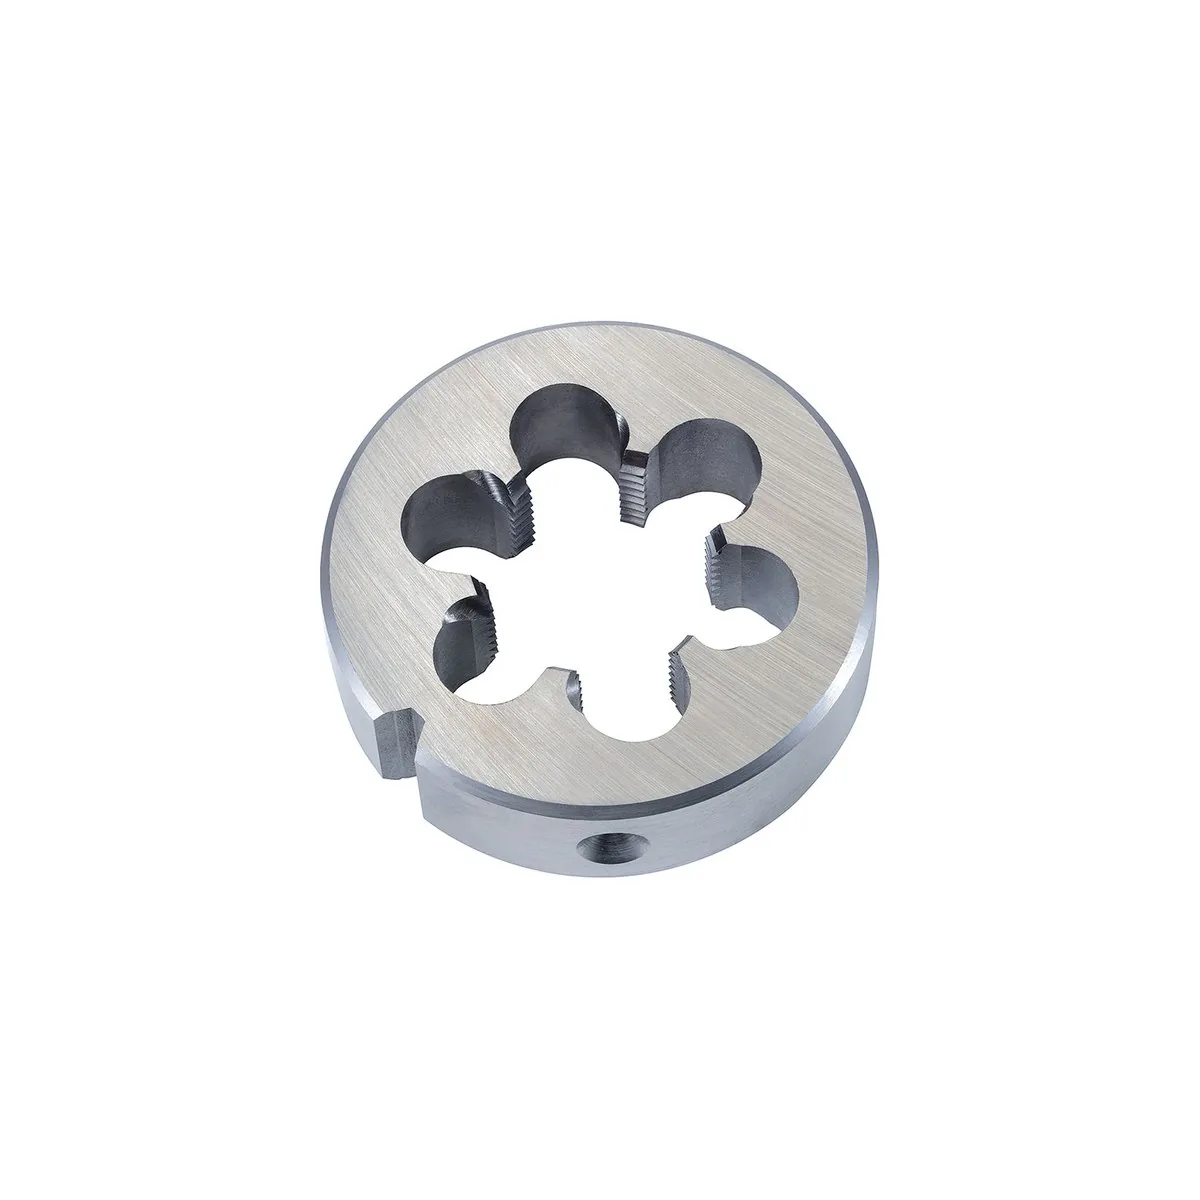


ดายเกลียวหกเหลี่ยม DIN 382 HSS ใช้สำหรับกลึงเกลียวนอกบนเพลา สลักเกลียว และชิ้นงานเครื่องกลตามมาตรฐานเมตริก M, BSW และ BSF กลุ่มสินค้านี้ผลิตจากเหล็กไฮสปีด ให้ความแข็งและอายุการตัดที่คงที่ตลอดหลายรอบการทำงาน ผู้ใช้หมุนด้วยประแจแหวนหรือประแจปากตาย ช่วยประหยัดพื้นที่เมื่อตำแหน่งงานคับแคบหรือเข้าถึงยากด้วยด้ามหมุนแบบเดิม
แต่ละรหัสระบุเส้นผ่านศูนย์กลางนามและระยะพิตช์อย่างชัดเจน ช่วยให้เลือกได้ตรงตามแบบทางเทคนิคหรือข้อกำหนดการประกอบ รายการครอบคลุมระบบเกลียวที่พบบ่อย เช่น M18×2.0, M20×1.0, BSW 1/2×12, BSF 3/8×20 รองรับการใช้งานหลากหลายตั้งแต่งานผลิตเครื่องกลจนถึงงานซ่อมบำรุงเครื่องจักร สินค้าของแท้นำเข้า พร้อมการรับประกันและการสนับสนุนทางเทคนิคจากผู้จัดจำหน่ายที่ได้รับมอบอำนาจในเวียดนาม
ดายเกลียวใช้สำหรับสร้างเกลียวนอกบนเพลา สลักเกลียว หรือชิ้นงานเครื่องกลที่ต้องการความแม่นยำตามข้อกำหนดทางเทคนิค งานตัดเกลียวต้องใช้เครื่องมือที่มีความแข็งสูง มุมคมตัดถูกต้อง และรักษาขนาดได้คงที่ตลอดการใช้งานหลายครั้ง
กลุ่มสินค้านี้ประกอบด้วยรหัสดายเกลียวหกเหลี่ยมที่เป็นไปตาม DIN 382 ผลิตจากเหล็กไฮสปีด HSS รองรับระบบเกลียวหลายแบบ เช่น เมตริก M, BSW, BSF และรุ่นพิตช์ละเอียด ผู้ใช้สามารถหมุนดายเกลียวหกเหลี่ยมด้วยประแจแหวนหรือประแจปากตาย ช่วยประหยัดพื้นที่ทำงานเมื่อตำแหน่งงานคับแคบหรือเข้าถึงยากด้วยด้ามหมุนแบบเดิม
แต่ละรหัสสินค้าระบุเส้นผ่านศูนย์กลางนามและระยะพิตช์อย่างชัดเจน ทำให้เลือกได้ตรงตามแบบทางเทคนิคหรือข้อกำหนดการประกอบ การเลือกดายเกลียวให้ถูกต้องช่วยให้เกลียวสวมแน่นพอดี ลดการสึกหรอก่อนเวลา และหลีกเลี่ยงความเสียหายของชิ้นงาน ข้อมูลทางเทคนิคในรายการต้นทางระบุเส้นผ่านศูนย์กลาง ระยะพิตช์ และมาตรฐานที่ใช้ ช่วยให้ผู้ใช้เทียบกับความต้องการจริงได้อย่างรวดเร็ว
ระบบเกลียวเป็นตัวกำหนดความเข้ากันได้ระหว่างดายเกลียวกับชิ้นงานที่ต้องการกลึง แต่ละระบบเกลียวมีข้อกำหนดเฉพาะเรื่องมุมโปรไฟล์ ระยะพิตช์ และเส้นผ่านศูนย์กลางนาม การระบุระบบเกลียวได้ถูกต้องช่วยหลีกเลี่ยงความผิดพลาดในการประกอบ และรักษาความแข็งแรงของการเชื่อมต่อเกลียวหลังงานเสร็จ
ระบบเกลียวเมตริก M มีสัดส่วนมากในรายการ โดยมีรหัสเช่น 26174 M 18 × 2.0, 26172 M 18 × 1.5, 26171 M 18 × 1.25, 26178 M 20 × 1.0, 27162 M 18 × 2.5, 26166 M 16 × 1.5, 27154 M 14 × 2.0, 26156 M 14 × 1.5, 26154 M 14 × 1.25, 26153 M 14 × 1.0, 26152 M 14 × 0.75, 26151 M 13 × 1.5, 26150 M 13 × 1.0, 26158 M 15 × 1.0, 27150 M 12 × 1.75, 26148 M 12 × 1.5, 26146 M 12 × 1.25, 26144 M 12 × 1.0, 26143 M 12 × 0.75 และ 27148 M 11 × 1.5 ระบบเมตริกใช้หน่วยมิลลิเมตร และพบมากในอุตสาหกรรมยุโรปและเอเชีย
ระบบเกลียว BSW (British Standard Whitworth) ปรากฏในรหัส 22138 BSW 1 in × 8, 22154 BSW 1.1/2 × 6, 22146 BSW 1.1/4 × 7, 22142 BSW 1.1/8 × 7, 22150 BSW 1.3/8 × 6, 22122 BSW 1/2 × 12, 22114 BSW 1/4 × 20 และ 22106 BSW 1/8 × 40 ระบบ BSW ใช้หน่วยนิ้ว มักพบในเครื่องจักรกลของอังกฤษและสายการผลิตรุ่นเก่าบางแห่ง
ระบบเกลียว BSF (British Standard Fine) มีระยะพิตช์เล็กกว่า BSW แทนด้วยรหัส 22538 BSF 1" × 10, 22522 BSF 1/2 × 16, 22514 BSF 1/4 × 26, 22510 BSF 3/16 × 32, 22530 BSF 3/4 × 12, 22518 BSF 3/8 × 20, 22516 BSF 5/16 × 22, 22526 BSF 5/8 × 14, 22520 BSF 7/16 × 18, 22534 BSF 7/8 × 11 และ 22524 BSF 9/16 × 16 ระยะพิตช์ละเอียดช่วยเพิ่มความแข็งแรงของการเชื่อมต่อในงานที่มีการสั่นสะเทือน
ดายเกลียวหกเหลี่ยม DIN 382 ออกแบบหัวเป็นหกเหลี่ยม ทำให้ใช้ประแจหมุนแทนด้ามหมุนได้ ซึ่งมีประโยชน์เมื่อพื้นที่ทำงานคับแคบ หรือเมื่อต้องหมุนต่อเนื่องในตำแหน่งที่เข้าถึงยาก วัสดุ HSS ให้ความแข็งสูงและทนการสึกหรอได้ดีเมื่อสัมผัสกับโลหะที่กลึง
แต่ละรหัสสินค้าระบุเส้นผ่านศูนย์กลางนามและระยะพิตช์ ตัวอย่าง M 18 × 2.0 หมายถึงเส้นผ่านศูนย์กลางนาม 18 มม. และระยะพิตช์ 2.0 มม. ค่านี้กำหนดความลึกและระยะห่างระหว่างร่องเกลียว ผู้ใช้ควรเทียบกับแบบงานหรือชิ้นงานตัวอย่างเพื่อเลือกรหัสให้ถูกต้อง
มาตรฐาน DIN 382 กำหนดรูปทรง ค่าพิกัดความเผื่อ และมุมคมตัดของดายเกลียวหกเหลี่ยม การเป็นไปตามมาตรฐานช่วยให้ใช้ร่วมกันได้ระหว่างผู้ผลิตต่าง ๆ และรักษาคุณภาพเกลียวให้คงที่ รหัสในรายการทั้งหมดระบุ DIN 382 อย่างชัดเจน ซึ่งยืนยันการเป็นไปตามมาตรฐานนี้
รหัสสินค้าบางรายการมีสัญลักษณ์ LH (Left Hand) หมายถึงเกลียวซ้าย เกลียวซ้ายหมุนทวนเข็มนาฬิกาเพื่อขันแน่น มักใช้ในกลไกหมุนหรือเพลาที่รับแรงบิดในทิศตรงข้าม การใช้เกลียวซ้ายช่วยป้องกันชิ้นส่วนคลายตัวเองขณะทำงาน
รหัส 28462 M 18 × 2.5 LH และ 28454 M 14 × 2.0 LH อยู่ในกลุ่มเกลียวซ้าย ผู้ใช้ต้องสังเกตทิศทางการหมุนขณะกลึงเพื่อหลีกเลี่ยงเกลียวเสียหายหรือดายเกลียวหัก เกลียวซ้ายพบน้อยกว่าเกลียวขวา จึงควรตรวจสอบข้อกำหนดการออกแบบให้ชัดเจนก่อนเลือกซื้อ
เส้นผ่านศูนย์กลางนามเป็นตัวกำหนดขนาดเพลาที่ต้องกลึง ระยะพิตช์มีผลต่อความละเอียดและความแข็งแรงของเกลียว ระยะพิตช์กว้างช่วยประกอบได้เร็วแต่ความแข็งแรงต่ำกว่า ระยะพิตช์เล็กเพิ่มความแข็งแรงแต่ใช้เวลากลึงมากขึ้น
ในระบบเมตริก เส้นผ่านศูนย์กลางเดียวกันอาจมีหลายระยะพิตช์ ตัวอย่าง M 18 มีพิตช์ 2.5, 2.0, 1.5 และ 1.25 มม. พิตช์มาตรฐานใช้กันมากที่สุด พิตช์ละเอียดใช้เมื่อต้องการความแม่นยำสูงหรือรับภาระหนัก ผู้ใช้ต้องกำหนดระยะพิตช์ตามแบบงานหรือชิ้นงานที่มีอยู่
ระบบ BSW และ BSF ใช้จำนวนเกลียวต่อนิ้วแทนระยะพิตช์หน่วยมิลลิเมตร ยิ่งจำนวนเกลียวมาก ระยะพิตช์ยิ่งเล็ก ตัวอย่าง BSW 1/4 × 20 มี 20 เกลียวต่อหนึ่งนิ้ว เทียบเท่าระยะพิตช์ประมาณ 1.27 มม. วิธีระบุแบบนี้ต่างจากระบบเมตริก จึงต้องสังเกตเมื่ออ่านค่าพารามิเตอร์
ดายเกลียวหกเหลี่ยมหมุนด้วยประแจแหวนหรือประแจปากตาย ผู้ใช้สวมประแจเข้ากับหัวหกเหลี่ยม หมุนอย่างสม่ำเสมอ และจับดายเกลียวให้ตั้งฉากกับเพลาที่กลึง ใช้แรงหมุนพอเหมาะ หลีกเลี่ยงการกดแรงเกินไปซึ่งทำให้ฟันตัดหักหรือเกลียวเบี้ยว
ระหว่างการกลึง ควรเติมน้ำมันตัดกลึงหรือน้ำมันหล่อลื่นเพื่อลดแรงเสียดทานและระบายความร้อน น้ำมันช่วยยืดอายุการใช้งานของดายเกลียวและปรับปรุงคุณภาพผิวเกลียว ชนิดน้ำมันขึ้นอยู่กับวัสดุที่กลึง สำหรับเหล็กมักใช้น้ำมันแร่หรือน้ำมันสังเคราะห์
หลังใช้งาน ควรทำความสะอาดเศษโลหะและน้ำมันที่ติดอยู่บนดายเกลียว เก็บรักษาในกล่องหรือชั้นแขวนที่แห้ง หลีกเลี่ยงการกระแทกซึ่งทำให้ฟันตัดบิ่น ตรวจสอบการสึกหรอของฟันเป็นระยะ และเปลี่ยนเมื่อพบว่าฟันทื่อหรือเกลียวที่กลึงไม่ได้ตามค่าพิกัดความเผื่อ
ก่อนกลึง ต้องเตรียมเส้นผ่านศูนย์กลางเพลาให้ตรงตามตารางเทียบค่า เส้นผ่านศูนย์กลางเพลาจะเล็กกว่าเส้นผ่านศูนย์กลางนามของเกลียวตามค่าที่กำหนด เพื่อให้เกิดร่องเกลียว หากเส้นผ่านศูนย์กลางเพลาใหญ่เกินไป ดายเกลียวจะติดหรือหัก หากเล็กเกินไป เกลียวจะตื้นและอ่อนแรง
เมื่อเริ่มกลึง ให้หมุนดายเกลียวอย่างช้า ๆ และตรวจสอบความตั้งฉาก หากดายเกลียวเอียง เกลียวจะเบี้ยวและประกอบไม่ได้ อาจใช้ฉากหรือเครื่องวัดมุมตรวจสอบ หลังหมุนไปสองสามรอบแรก หากพบว่าเอียงควรถอดออกและเริ่มใหม่
ระหว่างการกลึง ควรหมุนไปข้างหน้าช่วงหนึ่งแล้วหมุนย้อนกลับครึ่งรอบเพื่อหักเศษโลหะ เศษที่ยาวติดอยู่ในร่องเกลียวจะทำให้ผิวเป็นรอยและเพิ่มแรงตัด การหมุนย้อนช่วยให้เศษหลุดออกง่ายและลดการสึกหรอของดายเกลียว
กลุ่มดายเกลียวหกเหลี่ยม DIN 382 HSS รองรับงานกลึงเกลียวนอกได้ยืดหยุ่น เหมาะกับระบบเกลียวและเงื่อนไขการทำงานหลายรูปแบบ การเลือกรหัสให้ถูกต้องตามระบบเกลียว เส้นผ่านศูนย์กลาง และระยะพิตช์ ช่วยรักษาคุณภาพเกลียวและประสิทธิภาพการกลึง ผู้ใช้ควรอ้างอิงแบบทางเทคนิค ตรวจสอบชิ้นงานที่มีอยู่ และปฏิบัติตามขั้นตอนการใช้งานเพื่อให้ได้ผลลัพธ์ตามที่ต้องการ

เว็บไซต์นี้ใช้คุกกี้ที่จำเป็นเพื่อให้ตะกร้าสินค้า การเข้าสู่ระบบ และสถิติภายในทำงานได้ หากคุณยินยอม เราจะเปิดใช้เครื่องมือ Meta Pixel เพื่อยกระดับคุณภาพการบริการ นโยบายความเป็นส่วนตัว