Áo thể thao
 Bàn ren ngoài
 Bộ bàn ren
 Bộ dụng cụ sửa ren
 Bộ dưỡng đo ren
 Bộ mũi khoan taro
 Bộ mũi khoan taro tay
 Bộ mũi khoét
 Bộ mũi taro ren trong
 Bộ taro bàn ren
 Cặp taro máy + mũi khoan
 Chất bôi trơn cắt gọt ren
 Dụng cụ bẻ chân ren
 Dưỡng đo ren
 Dưỡng đo ren trong
 Mũi doa vát mép
 Mũi khoan gỗ
 Mũi khoan kim loại
 Mũi taro cho ren cấy
 Mũi taro máy
 Mũi taro ren
 Ren cấy V-coil
 Tay cấy ren
 Tay quay taro
 Tay taro tự động
 VOELKEL phục vụ gia công ren trong lỗ kim loại. Cơ cấu ratchet hai chiều cho phép vặn thuận và nghịch liên tục. Không cần tháo mũi taro sau mỗi vòng quay. Dải ren phủ từ M3 đến M12. Ngàm vuông từ 2,4 mm đến 8,0 mm. Đáp ứng đa số quy cách ren metric thông dụng trong xưởng cơ khí và lắp ráp.
Chiều dài thân dao động từ 85 mm đến 300 mm. Giúp người dùng chọn tầm với phù hợp với độ sâu lỗ. Và phù hợp với không gian làm việc. Trọng lượng từ 165 g đến 440 g. Đảm bảo cân bằng giữa độ cứng vững và khả năng điều khiển bằng tay. Kết cấu thép nguyên khối, hàm kẹp chính xác. Bánh cóc đảo chiều được tích hợp sẵn. Nhờ đó rút ngắn thời gian gia công và giảm mài mòn lưỡi cắt.
Toàn bộ chi tiết chịu lực được gia công từ thép chất lượng cao. Đảm bảo tuổi thọ dài trong môi trường sản xuất liên tục. Nhà phân phối chính hãng cam kết nguồn gốc xuất xứ rõ ràng và bảo hành theo tiêu chuẩn nhà sản xuất.


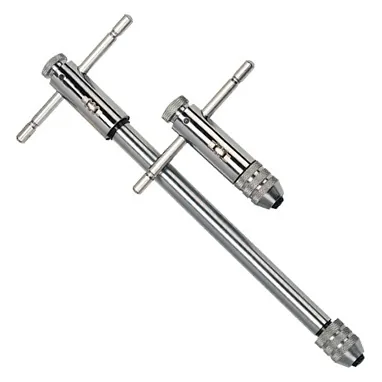

Tay taro tự động phục vụ gia công ren trong lỗ kim loại. Cơ cấu ratchet hai chiều cho phép vặn thuận và nghịch liên tục. Thợ cơ khí không cần tháo mũi taro khỏi lỗ sau mỗi vòng quay. Nhóm này gồm các mã từ VOELKEL với kết cấu thép nguyên khối và hàm kẹp chính xác.
Dải ren phủ từ M3 đến M12, ngàm vuông từ 2,4 mm đến 8,0 mm. Đáp ứng đa số quy cách ren metric thông dụng trong xưởng cơ khí và lắp ráp. Chiều dài thân dao động từ 85 mm đến 300 mm. Điều này giúp chọn tầm với phù hợp với độ sâu lỗ và không gian làm việc. Trọng lượng từ 165 g đến 440 g đảm bảo cân bằng giữa độ cứng vững và khả năng điều khiển bằng tay.
Cơ cấu cóc cho phép vặn nhanh khi tiến và giải phóng phoi khi lùi. Nhờ đó rút ngắn thời gian gia công và giảm mài mòn lưỡi cắt. Toàn bộ chi tiết chịu lực được gia công từ thép chất lượng cao. Điều này đảm bảo tuổi thọ dài trong môi trường sản xuất liên tục.
Nhóm sản phẩm chia thành hai dải ren chính dựa trên đường kính lỗ cần gia công. Dải M3–M10 phù hợp với ren nhỏ và trung bình. Dải M5–M12 phục vụ ren lớn hơn và yêu cầu mô-men xoắn cao hơn. Mỗi dải lại có hai chiều dài thân để người dùng chọn theo độ sâu lỗ và tư thế làm việc.
Mã 10001 kẹp chặt taro từ M3 đến M10 với ngàm vuông 2,4–5,5 mm, chiều dài thân 85 mm và trọng lượng 165 g. Phiên bản ngắn này tiện lợi khi gia công lỗ nông hoặc làm việc trong không gian chật hẹp. Mã 10010 cùng dải ren M3–M10 nhưng kéo dài thân lên 250 mm, trọng lượng 250 g, mang lại đòn bẩy lớn hơn cho lỗ sâu và giảm công sức khi vặn ren cứng.
Dải ren lớn hơn bắt đầu từ mã 10002, gia công M5 đến M12 với ngàm vuông 4,5–8,0 mm, thân dài 100 mm. Kết cấu thép nguyên khối mang lại độ cứng vững cần thiết khi taro ren M12 trong thép cứng hoặc gang. Mã 10020 cùng dải M5–M12 nhưng kéo dài thân lên 300 mm, trọng lượng 440 g, phục vụ lỗ sâu và tăng mô-men xoắn nhờ cánh tay đòn dài hơn.
Tất cả các mã trong nhóm đều tích hợp bánh cóc đảo chiều. Vặn thuận để cắt ren và vặn nghịch để giải phóng phoi. Không cần tháo taro ra khỏi lỗ. Cơ cấu này rút ngắn chu kỳ gia công và giảm nguy cơ gãy mũi taro do rút ra ngoài quá sớm.
Bánh cóc được gia công từ thép nhiệt luyện, răng cóc khớp chặt với then trong thân tay quay. Khi vặn thuận, răng cóc truyền toàn bộ mô-men vào mũi taro. Khi vặn nghịch, cóc trượt tự do để phoi thoát ra ngoài rãnh xoắn. Người dùng chỉ cần giữ nguyên vị trí tay cầm và đảo chiều quay. Không phải điều chỉnh lại góc nghiêng hay tháo lắp mũi taro.
Cơ cấu này đặc biệt hữu ích khi gia công ren sâu hoặc vật liệu dẻo dai. Đây là nơi phoi dễ bám vào rãnh và gây kẹt. Việc đảo chiều thường xuyên giúp phoi vỡ nhỏ và thoát ra ngoài, kéo dài tuổi thọ lưỡi cắt và giảm lực cắt cần thiết. Toàn bộ quá trình diễn ra liên tục, không gián đoạn, nâng cao năng suất so với tay quay cố định truyền thống.
Thân tay quay được gia công từ thép toàn phần, không hàn nối hay ghép đúc. Nhờ đó đảm bảo độ cứng vững và khả năng chịu xoắn cao. Bề mặt thép được nhiệt luyện để tăng độ cứng bề mặt, chống mài mòn khi tiếp xúc với dầu cắt gọt và phoi kim loại.
Hàm kẹp taro được thiết kế với rãnh vuông chính xác, khớp chặt với đuôi vuông của mũi taro theo tiêu chuẩn DIN. Độ chính xác gia công đảm bảo mũi taro không bị xoay trượt trong quá trình cắt, giữ nguyên góc nghiêng và tránh hỏng ren. Lò xo hoặc cơ cấu kẹp bên trong giữ chặt mũi taro ngay cả khi chịu rung động hoặc va đập nhẹ.
Trọng lượng từ 165 g đến 440 g phân bổ đều dọc thân, tạo cảm giác cân bằng khi cầm nắm. Người dùng không cần dùng lực ép mạnh để giữ thăng bằng, giảm mỏi tay trong ca làm việc dài. Bề mặt thân có thể được mạ hoặc phủ lớp chống gỉ, tùy phiên bản sản xuất. Tài liệu nguồn không nêu chi tiết lớp phủ cụ thể.
Tay taro tự động phục vụ gia công ren trong lỗ đã khoan sẵn trên chi tiết kim loại. Từ thép carbon, thép hợp kim, gang đến nhôm và đồng. Thợ cơ khí sử dụng khi lắp ráp kết cấu máy, sửa chữa thiết bị hoặc chế tạo khuôn mẫu cần ren chính xác.
Trong sản xuất hàng loạt nhỏ, tay quay thủ công linh hoạt hơn máy taro CNC. Vì không cần lập trình và dễ dàng thay đổi kích thước ren. Khi gia công lỗ ren trên bề mặt cong hoặc vị trí khó tiếp cận, cần thân dài. Chiều dài thân 250 mm hoặc 300 mm cho phép người dùng với tới. Không cần tháo rời chi tiết khỏi đồ gá.
Cơ cấu ratchet giúp thợ làm việc liên tục. Không phải tháo taro sau mỗi vòng quay. Điều này đặc biệt quan trọng khi gia công ren M10 hoặc M12 trong thép cứng. Nơi đó lực cắt lớn và phoi dày. Việc đảo chiều thường xuyên giảm nhiệt độ tại mũi cắt, kéo dài tuổi thọ taro và cải thiện chất lượng bề mặt ren.
Người dùng cần xác định đường kính ren lớn nhất sẽ gia công để chọn dải M3–M10 hoặc M5–M12. Nếu chỉ làm việc với ren nhỏ từ M3 đến M8, mã 10001 hoặc 10010 đủ đáp ứng và nhẹ hơn, dễ điều khiển hơn.
Khi cần gia công ren M10 đến M12, bắt buộc chọn mã 10002 hoặc 10020 vì ngàm vuông 4,5–8,0 mm mới kẹp chặt được đuôi taro cỡ lớn. Độ sâu lỗ quyết định chiều dài thân. Lỗ nông dưới 50 mm dùng thân 85–100 mm. Lỗ sâu hơn 50 mm nên chọn thân 250–300 mm để tránh va chạm tay vào chi tiết.
Trọng lượng cũng ảnh hưởng đến sự thoải mái. Phiên bản 165 g phù hợp khi cần di chuyển nhiều hoặc làm việc trên cao. Phiên bản 440 g mang lại độ ổn định cao hơn khi gia công trên bàn máy cố định. Tất cả các mã đều tương thích với taro ngàm vuông theo tiêu chuẩn DIN. Người dùng không cần lo lắng về khớp nối khi thay đổi nhà cung cấp taro.
Sau mỗi ca làm việc, cần lau sạch dầu cắt gọt và phoi kim loại bám trên hàm kẹp và bánh cóc. Phoi mịn có thể lọt vào khe răng cóc, gây kẹt hoặc giảm độ nhạy khi đảo chiều. Dùng khí nén hoặc bàn chải mềm để làm sạch, tránh dùng dung môi ăn mòn làm hỏng lớp nhiệt luyện bề mặt.
Khi không sử dụng, nên bảo quản trong hộp công cụ khô ráo. Tránh tiếp xúc trực tiếp với hơi ẩm hoặc dung dịch tẩy rửa mạnh. Nếu làm việc trong môi trường ẩm, có thể phủ một lớp dầu chống gỉ mỏng lên bề mặt thép. Kiểm tra định kỳ độ mòn răng cóc và độ khít của hàm kẹp. Nếu phát hiện rơ hoặc trượt, cần thay thế hoặc bảo dưỡng chuyên sâu.
Khi vặn ren, giữ thân tay quay thẳng góc với bề mặt chi tiết để tránh ren bị nghiêng. Áp lực ép xuống vừa phải, chỉ đủ để mũi taro ăn sâu vào kim loại. Ép quá mạnh làm tăng ma sát và nguy cơ gãy taro. Đảo chiều sau mỗi nửa vòng hoặc một vòng quay để phoi thoát ra. Điều này đặc biệt quan trọng khi gia công vật liệu dẻo như thép không gỉ hoặc đồng.

Website dùng cookie cần thiết để giỏ hàng, đăng nhập và thống kê nội bộ hoạt động. Bạn đồng ý, chúng tôi bật công cụ Meta Pixel nhằm mục đích nâng cao chất lượng dịch vụ. Chính sách bảo mật