Áo thể thao
 Bàn ren ngoài
 Bộ bàn ren
 Bộ dụng cụ sửa ren
 Bộ dưỡng đo ren
 Bộ mũi khoan taro
 Bộ mũi khoan taro tay
 Bộ mũi khoét
 Bộ mũi taro ren trong
 Bộ taro bàn ren
 Cặp taro máy + mũi khoan
 Chất bôi trơn cắt gọt ren
 Dụng cụ bẻ chân ren
 Dưỡng đo ren
 Dưỡng đo ren trong
 Mũi doa vát mép
 Mũi khoan gỗ
 Mũi khoan kim loại
 Mũi taro cho ren cấy
 Mũi taro máy
 Mũi taro ren
 Ren cấy V-coil
 Tay cấy ren
 Tay quay taro
 Tay taro tự động
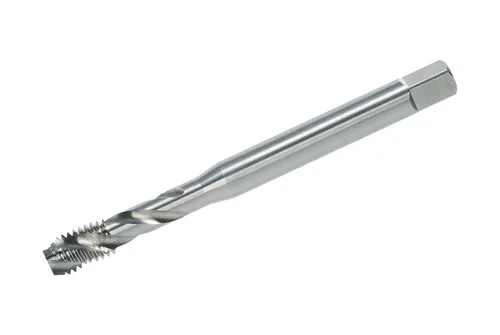
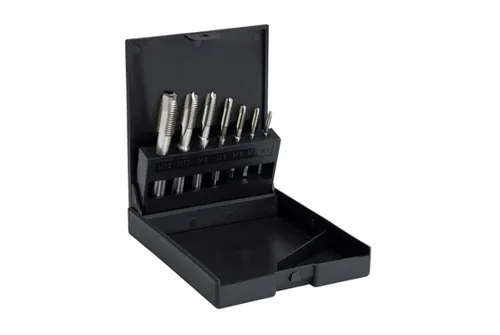
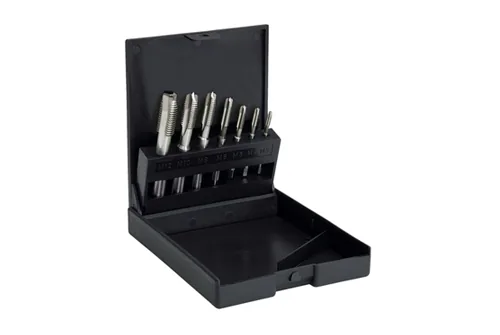
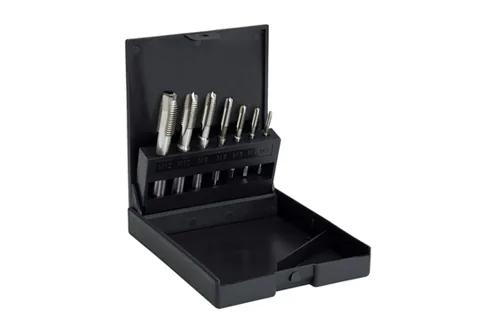
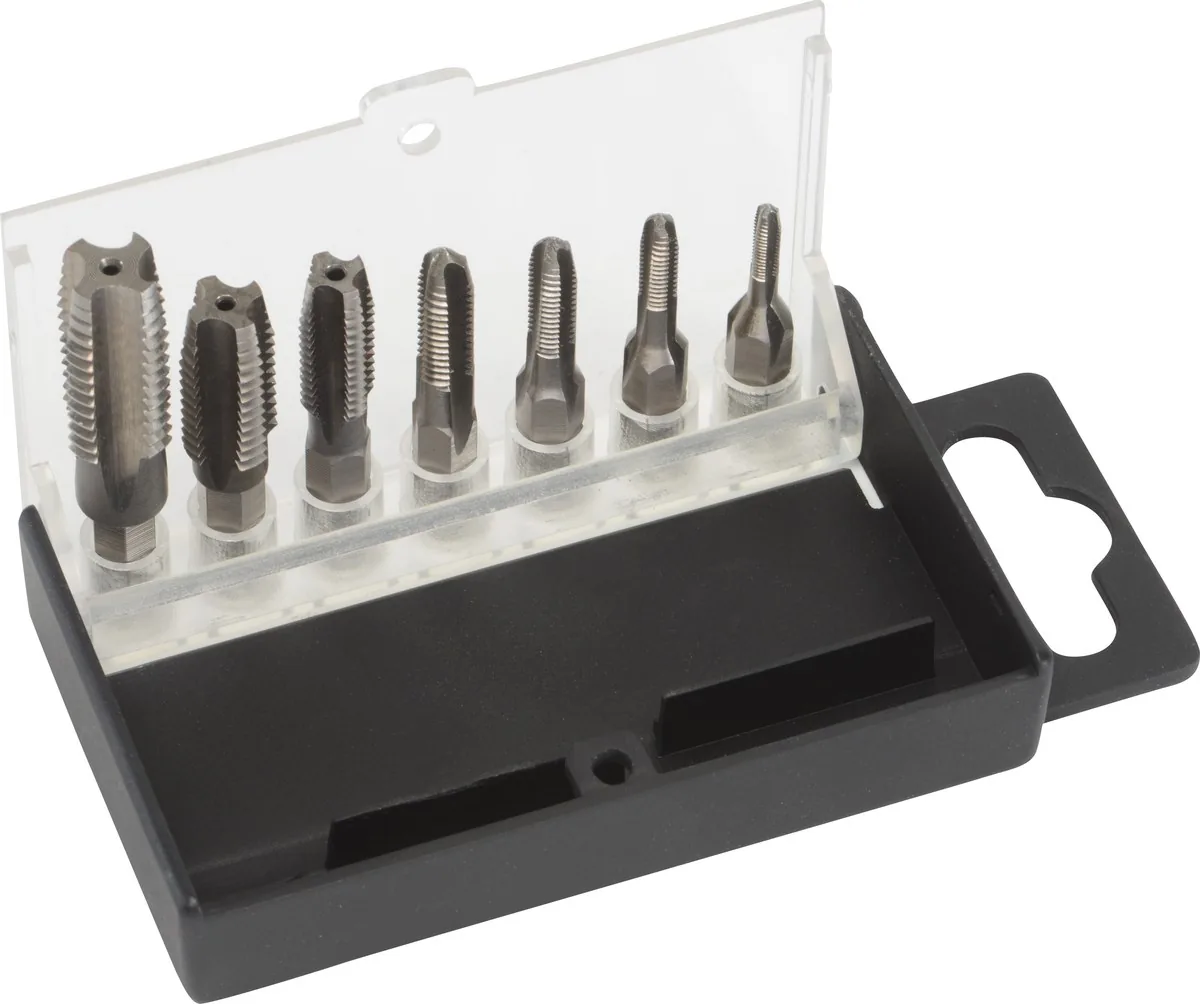
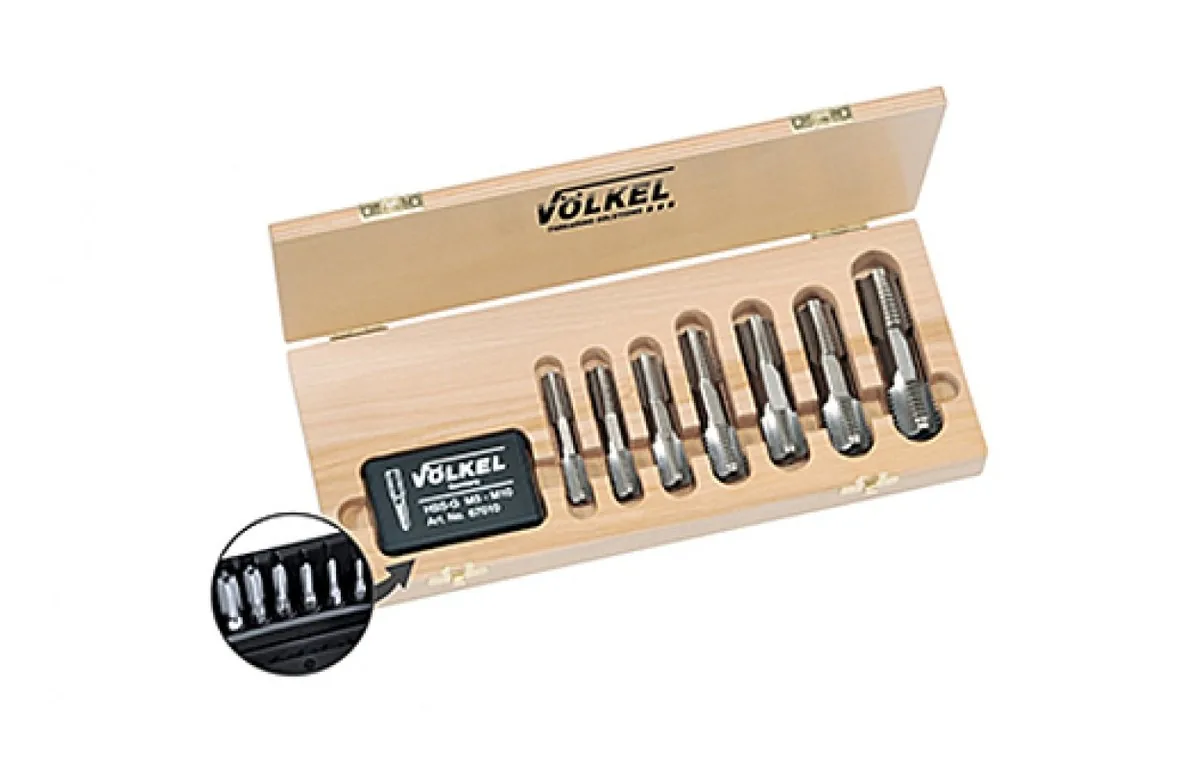
Mũi taro máy, bộ 7 chi tiết, DIN 371/376 Form C/15°RSP, M 3 – M 12 VÖLKEL, mã 47816, phù hợp cho gia công ren trong.

Dùng dụng cụ này khi cần tạo ren hoặc taro lại ren tại xưởng. Chuẩn bị lỗ, canh tâm và bôi trơn là các điểm kiểm tra chính.
Metric ISO chỉ hệ ren mét ISO, ký hiệu bằng chữ M, dùng phổ biến trong cơ khí chung.
Lưu ý Kiểm tra khâu chuẩn bị phôi trước khi bắt đầu và dừng lại nếu mô men tăng bất thường.
Vui lòng dùng biểu mẫu liên hệ.
| Loại ren | Ren hệ mét ISO DIN 13 |
|---|---|
| Tiêu chuẩn | DIN 371/376 |
| Form | Form |
| Vật liệu | HSS-E |
| Tolerance | ISO 2 /6H |
| Kích thước | Diameter M 3 - 12 |
| EAN | 4022835478164 |
| Mã hàng | 47816 |